
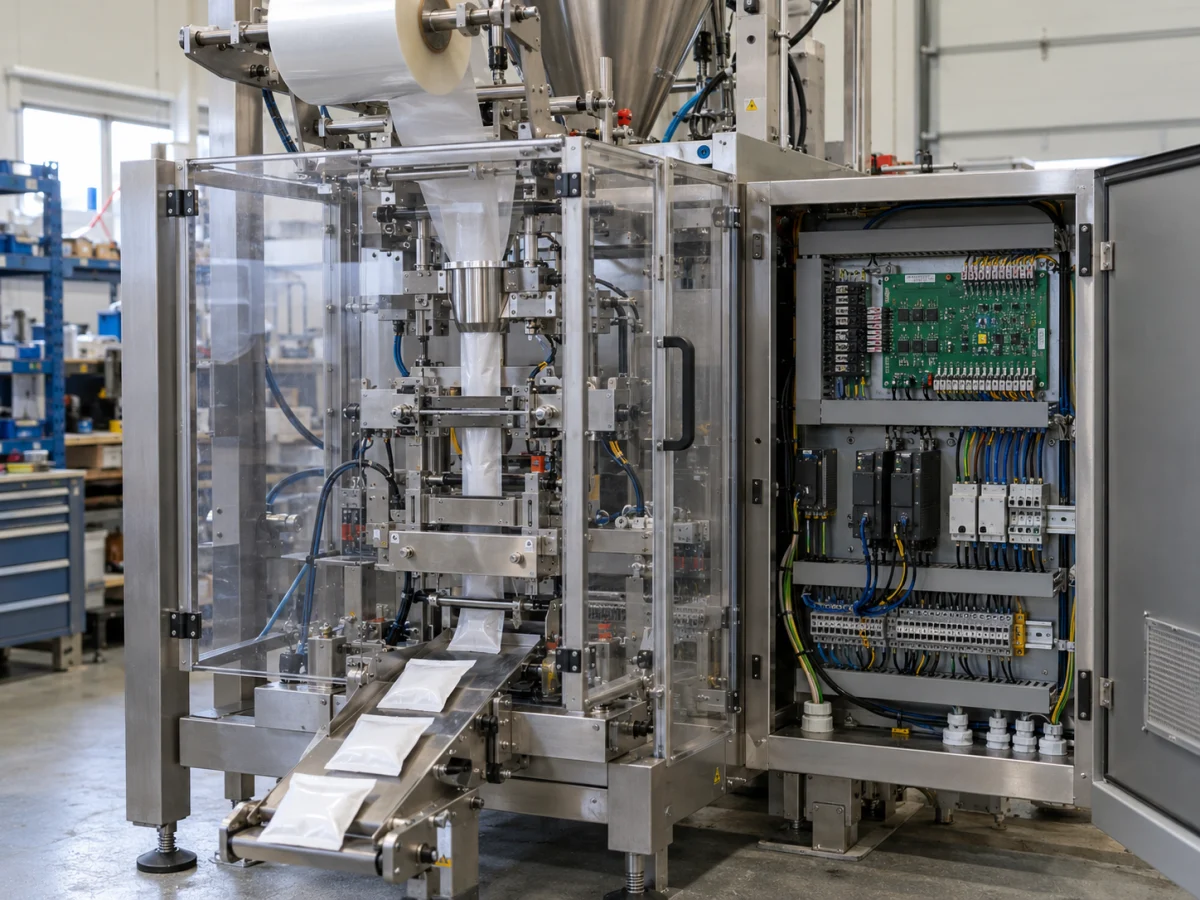
إلكترونيات خاصة بتشغيل جهازك

تطوير لوحات تحكم مخصصة لآلات التعبئة والتغليف

في آلة التعبئة، تجتمع في دورة واحدة وصول المنتج وتقدم الفيلم واكتمال الملء وإغلاق فك اللحام في اللحظة المناسبة. وعند إنشاء نظام تحكم لآلتكم الجديدة أو إضافة وظيفة إلى طراز قائم، ننقل هذه العلاقة إلى التصميم الإلكتروني. تطوّر VOMRO لوحات PCB مخصصة وبرمجيات مدمجة وشاشات مستخدم وتكاملًا ميكانيكيًا لمصنّعي معدات التعبئة والملء ووضع الملصقات. ونكمل العمل بتجارب على الآلة والتحضير للإنتاج.

لوحة إلكترونية مخصصة متصلة بواجهات المستشعرات ووحدات قيادة المحركات في حجرة التحكم لآلة التعبئة والتغليف
صورة تطبيق تمثيلية.
عميلمصنّعو الآلات والمعدات
التطبيقالتعبئة والملء ووضع الملصقات
الإخراجلوحة وبرمجيات وحزمة تقنية جرى التحقق منها

مشروعك، منتجك

نطوّر بسرية ونسلّم المشروع مع مصادره.

يمكننا توقيع اتفاقية عدم إفشاء (NDA) قبل تبادل التفاصيل الفنية. وعند انتهاء المشروع، نسلّمك الشيفرة المصدرية وملفات التصميم والوثائق الفنية التي طوّرناها.

  • اتفاقية NDA قبل مشاركة المعلومات التقنية
  • قائمة تسليم واضحة منذ البداية
  • المصادر والملفات التقنية في نهاية المشروع
الخصوصية وعملية التسليم لدينا

نهج VOMRO الهندسي

نحدد معًا ما سيحدث في الدورة وبأي تسلسل.

تؤدي كل وحدة في خط الإنتاج وظيفة مختلفة. ففي التعبئة الرأسية تبرز العلاقة بين الفيلم والملء، بينما تهم في وضع الملصقات حالة موضع المنتج واستشعار العلامة. ونُعد سيناريو تشغيل بعد فهم الآلة وإعدادات المشغّل وتغييرات المنتجات. وتُعرّف المستشعرات والمحركات والصمامات بمهامها في هذا السيناريو.

يُحتفظ في بعض المشروعات بوحدة PLC القائمة، وتُطوّر لوحة مخصصة للوزن أو المستشعرات أو الاتصال. أما في عائلة آلات متكررة الإنتاج، فقد تُعد إلكترونيات تحكم أوسع وفق احتياجات المنتج. ويُتخذ الاختيار مع مراعاة عدد وحدات الإنتاج وطريقة الصيانة والتحكم الحركي المطلوب وتكلفة التطوير. والهدف المشترك حل يمكن تركيبه على الآلة وإعادة إنتاجه.

01

احتياجات تحكم مختلفة للتعبئة والملء ووضع الملصقات

نستخلص النطاق الإلكتروني من الوظيفة في وحدات التعبئة الأفقية أو الرأسية وملء الأكياس الجاهزة وملء السوائل وإغلاق الأغطية ووضع الملصقات. فبينما يكفي عد مرور المنتجات في آلة، تتطلب أخرى إنهاء الملء بالوزن أو تتبع تقدم الفيلم وفق علامة الطباعة. ونحدد أولًا مسار المنتج داخل الآلة والنتيجة المتوقعة من كل محطة.

تُدرج وصلات اللوحة المراد تطويرها بالآلة القائمة والأحمال التي ستتحكم فيها والمعلومات التي ستعرضها للمستخدم في قائمة. وإذا طُلب استخدام لوحة مشتركة في طراز جديد، تُقيّم الخيارات وفروق السعة بصورة منفصلة. ويساعد إحضار فيديو للآلة ورسم التشغيل والتوصيلات الحالية وعينة من مادة التعبئة في الاجتماع الأول على تحديد نطاق ملموس.
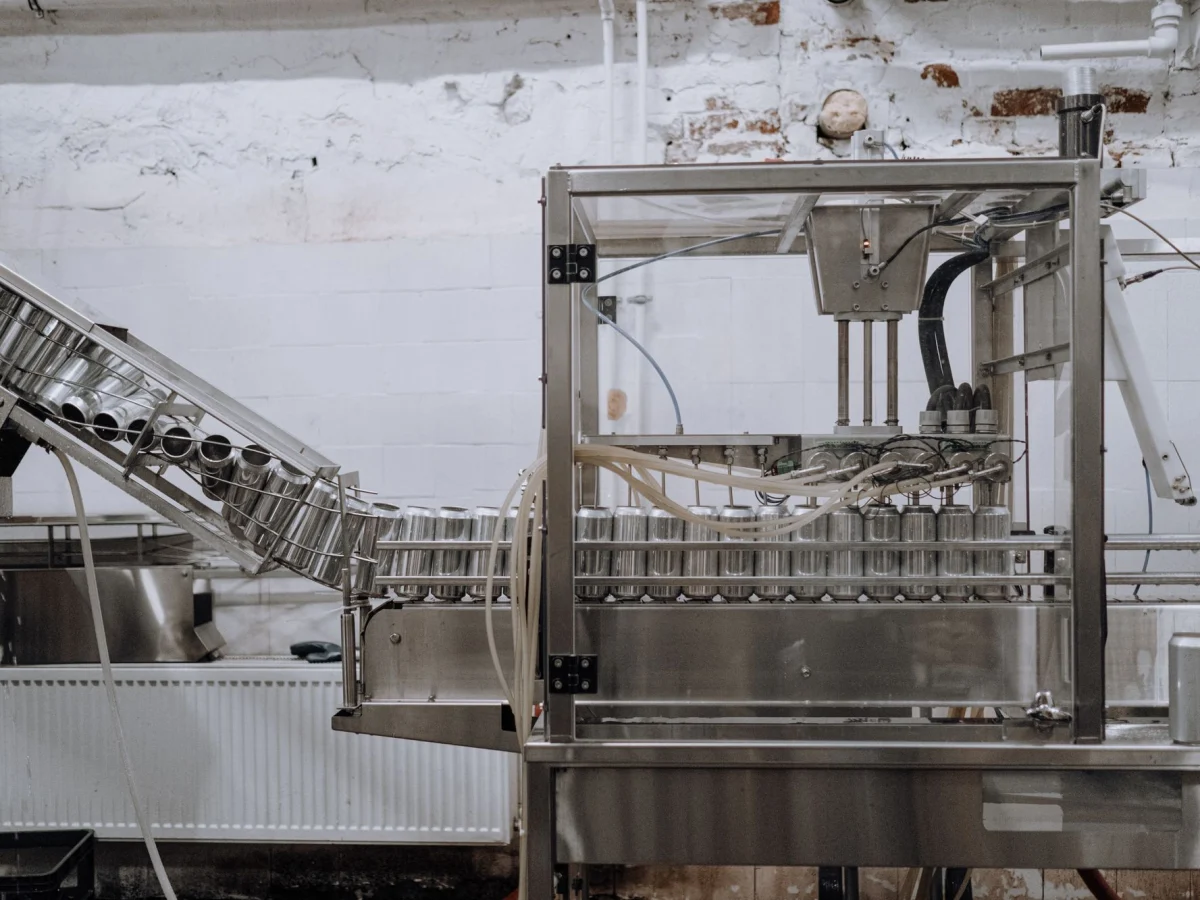
علب ألمنيوم تتحرك على ناقل ومحطة ملء داخل حجرة واقية
عمل الناقل ومعدات الملء معًا على خط التعبئة.
02

ربط معلومات الحساس الضوئي والمشفّر بدورة الآلة

يبلغ الحساس الضوئي عن مرور المنتج أو وصول العلامة على الفيلم. ويمكن للمشفّر توفير معلومات عن مقدار الحركة واتجاهها. ويُدرس نوع إشارة المستشعر وتباعد العلامات وأقصر مدة نبضة. وتُعد المداخل الإلكترونية لقراءة هذه الأحداث بصورة صحيحة ضمن نطاق التشغيل المستهدف للآلة.

تهم في البرمجيات المرحلة من الدورة التي ينتمي إليها الحدث المكتشف. ويُحدد الإجراء عند عدم وصول المنتج أو مرور منتجين متتابعين أو تعذر العثور على العلامة. وتُعالج إعادة البدء بعد التوقف والتحريك اليدوي ضمن المسار نفسه. ويُفحص سلوك الكشف على الآلة الفعلية عند تغير الفيلم أو لون المنتج أو سرعة التشغيل.

03

الوصول إلى الكمية المستهدفة في لوحة الملء والوزن

لا تُدار المساحيق والحبيبات والسوائل بطريقة الملء نفسها. ويمكن تقييم خلية وزن أو مقياس تدفق أو آلية الجرعات القائمة في الآلة. وتُوثق الكمية المستهدفة وسلوك المنتج وقابلية التكرار المطلوبة بوصفها متطلبات. وتُطوّر دائرة القياس والبرمجيات المدمجة ومنظومة التغذية الميكانيكية معًا.

قد يؤثر وزن الوعاء الفارغ والاهتزاز واستمرار تدفق المادة والمنتج المتبقي بعد التوقف في نتيجة الوزن. وتُختبر نقاط إبطاء الملء وإنهائه بالمنتج الفعلي. وتُعدّل الإعدادات بحسب النتائج المسجلة على العينة. وتُحدد خطوات المعايرة في الإنتاج والخدمة، وتُربط الإعدادات السارية لكل طراز بإصدار عتاده وبرمجياته.

04

مراقبة فك اللحام وأقسام التسخين

يُختار السخان ومستشعر الحرارة وعنصر التبديل وفق السلوك الحراري الفعلي لفك اللحام. وإذا تعددت المناطق، يُعالج قياس كل منطقة وضبطها بصورة منفصلة. وتُدرس حالات البدء البارد ومرور المنتج أثناء التشغيل والانتظار الطويل. وتُعرض بوضوح الحرارة المضبوطة والقيمة المقاسة على الشاشة.

يُحدد سلوك التوقف أو التنبيه عند انقطاع المستشعر أو التسخين غير المتوقع. وتُقيّم وسائل الحماية المستقلة للآلة ومهمة لوحة التحكم معًا. وتُستخدم في التجارب مواد التعبئة وظروف العملية الفعلية. ولأن نتيجة اللحام تتأثر بالضغط وزمن التلامس والترتيب الميكانيكي إلى جانب الحرارة، تُستكمل اختبارات التحكم بتجارب العملية التي يجريها مصنّع الآلة.

05

تطوير لوحة إلكترونية مخصصة تعمل مع PLC

يمكن إضافة قياس أو عد سريع أو وظيفة اتصال خاصة بالجهاز إلى نظام PLC القائم. ويُحدد الفريقان بوضوح المعلومات التي ستستقبلها اللوحة والمخرجات التي ستنتجها. وتُجمع المداخل والمخارج ووحدات البيانات وفترة التحديث ومعنى انقطاع الاتصال في وثيقة واجهة مشتركة.

عند استخدام وحدات قيادة محركات أو سيرفو، تُدرس خيارات الأوامر والتغذية الراجعة التي يوفرها المصنّع. وتُحدد حدود مهمة لوحة التحكم بوضوح ضمن بنية الآلة. وتُقيّم ضمن المشروع الأنظمة المستقلة اللازمة لوظائف مثل سلامة الحركة والإيقاف الطارئ. ويُشغل النموذج الأولي مع المتحكم القائم ووحدات القيادة الفعلية لاختبار سلوك الاتصال والانتقالات.

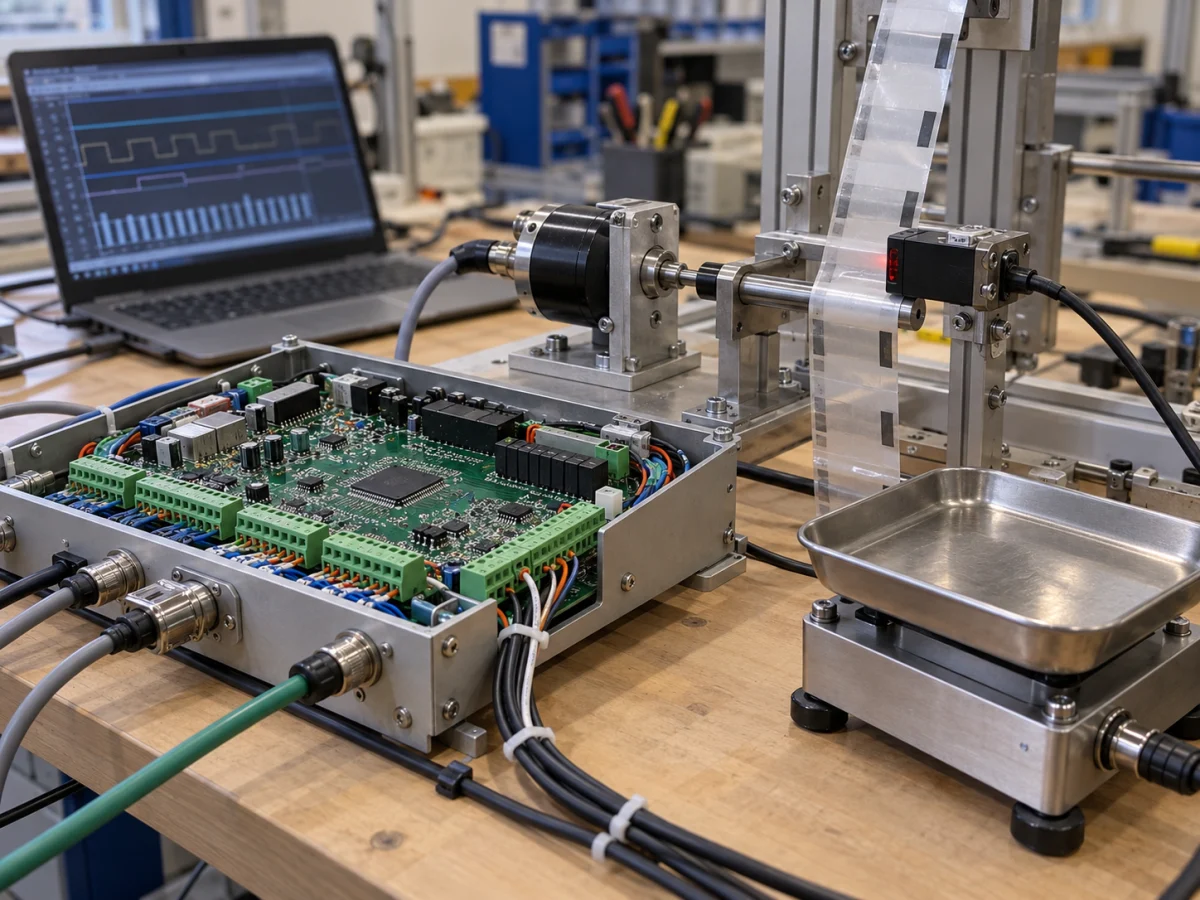
منظومة اختبار لوحة تحكم تعبئة مزودة بمستشعر علامة الفيلم ومشفّر ومنصة وزن
صورة تطبيق تمثيلية.
06

تغيير المنتج وشاشة الوصفات والوصول للخدمة

نحدد معًا الإعدادات التي ستتغير والتدخلات الميكانيكية التي ستلزم عند انتقال المشغّل إلى منتج مختلف. وقد تتضمن الوصفة الكمية والمدة وغيرهما من المعاملات السارية المرتبطة باسم المنتج. وتُعرض حدود الضبط المصرح به واستدعاء الوصفة وحالة الدورة غير المكتملة في مسار استخدام واضح.

يُحل موضع الشاشة واختيار الأزرار أو اللمس وضفيرة الكابلات وتثبيت لوحة التحكم مع التصميم الميكانيكي. وتُراعى إمكانية الوصول إلى الموصلات واستبدال اللوحة أثناء الخدمة. ويمكن إضافة عدادات الإنتاج وأسباب التوقف وتسجيل الأحداث اللازمة. وإذا أراد المصنّع مراقبة عن بُعد، تُحدد صلاحيات الوصول والمعلومات التي ستُنقل مع الحفاظ على متطلبات التحكم المحلي للآلة.

07

تحقق يمتد من المنضدة إلى الآلة الفعلية

تُفحص التغذية ومداخل المستشعرات والمخارج والشاشة على أول PCB. ثم تُجرّب مع الآلة سيناريوهات مثل بدء الدورة وغياب المنتج والعد والملء والتوقف. وتُوثق منذ البداية منتجات الاختبار ونطاقات السرعة ونتائج القبول. وبذلك يُسجل أي تغير يُلاحظ في التجربة مع الظروف التي حدث فيها.

تُدرس على العينة أيضًا أطوال الكابلات والتأثيرات الكهربائية للمحركات والحرارة داخل خزانة التحكم والوصول للصيانة. ويمكن الانتقال إلى الإنتاج التجريبي بعد التعديلات اللازمة. ويمكن إعداد منصة اختبار للبرمجة وفحص المداخل والمخارج وتحميل إعدادات الطراز المناسبة. وتُخطط تجارب القبول النهائي للآلة باعتبارها مرحلة مستقلة تكمل الفحص الوظيفي على اللوحة.

08

تسليم نظام آلتكم مع ملفات المصدر والإنتاج

عند مناقشة المشروع، يمكن مشاركة الرسومات الميكانيكية ومعلومات العملية وتفاصيل تشغيل آلتكم. وبناءً على طلبكم يمكننا إعداد اتفاقية سرية قبل تبادل المعلومات التقنية. ويُحدد نطاق الإلكترونيات والبرمجيات والشاشة والميكانيكا والاختبارات في مرحلة العرض. وتُحدد في القائمة نفسها بوضوح ملفات المصدر القابلة للتحرير ومخرجات الإنتاج التي ستُسلّم.

تُسلّم في نهاية المشروع ملفات مصدر المخططات وPCB والبرمجيات المدمجة والشاشة وCAD المطوّرة ضمن النطاق، مع قائمة المكونات وشروح البرمجة والاختبار. وتُذكر شروط تراخيص الأطراف الثالثة المستخدمة. ولا نقدم دعم تصنيع نماذج PCB وتجميع المكونات عليها إلا لمشروعات العملاء التي تطوّرها VOMRO. وتوفر المراجعات القائمة ونتائج الاعتماد أساسًا منظمًا لتغييرات الطرز والمكونات اللاحقة.

طريقة العمل

عملية واضحة من البداية إلى التسليم.

لا يبدو كل مشروع متشابهًا؛ ومع ذلك، فإن المتطلبات القابلة للقياس والمراجعة الخاضعة للرقابة وخطوات التحقق الميداني تظل دون تغيير.

  1. 01

    لنحدد دورة الآلة

    لنحدد مسار المنتج وأحداث المستشعرات والأحمال والوصفات ونتائج القبول.

  2. 02

    لنُعد الإلكترونيات والبرمجيات

    لنطوّر معًا اللوحة المخصصة وواجهات PLC القائمة والشاشة والوصلات الميكانيكية.

  3. 03

    لنختبر بالمنتج ومواد التعبئة

    لنختبر دورة الآلة والظروف المتغيرة بالمستشعرات والأحمال والمواد الفعلية.

  4. 04

    لنجهز للإنتاج المتكرر

    لنسلّم الإصدارات المعتمدة وخطوات البرمجة والاختبار مع ملفات المصدر.

الأسئلة المتداولة

قبل البدء بالمشروع

يتم توضيح النطاق الفني والتسليمات وخطة الاختبار معًا وفقًا لمتطلبات مشروعك.

هل يمكنكم إضافة لوحة مخصصة إلى آلة التعبئة القائمة لدينا؟

تُدرس بنية التحكم القائمة والمستشعرات ووحدات القيادة والوظيفة الجديدة المطلوبة. ويمكن إعداد نطاق تطوير إضافي مناسب للقياس أو العد أو الاتصال أو واجهة المستخدم.

هل يمكننا تطوير لوحة وزن أو مستشعرات مع الاحتفاظ بنظام PLC لدينا؟

نعم. يمكن إنشاء بنية متكاملة بعد تحديد مهام PLC واللوحة المخصصة وتبادل البيانات بينهما. وتُختبر حالات الاتصال والأخطاء باستخدام نظام التحكم الفعلي.

كيف تحددون كمية الملء وسرعة التعبئة؟

يُقيّم المنتج والمنظومة الميكانيكية والمستشعرات ونطاق التشغيل المستهدف معًا. وتُوثق معايير القبول منذ البداية، وتُختبر العينة بالمنتج ومواد التعبئة الفعلية وتُسجل النتائج.

هل يمكننا استخدام اللوحة نفسها في طرز آلات مختلفة؟

يمكن تخطيط اللوحة وخيارات الطرز بعد تحديد الوظائف المشتركة والمتغيرة. وتُطابق إصدارات البرمجيات والعتاد والمعاملات، ويُعد نطاق التحقق اللازم لكل خيار.

هل تبقى معلومات الآلة سرية، وهل يمكننا الحصول على ملفات المصدر؟

يمكننا العمل بموجب اتفاقية NDA قبل تبادل المعلومات التقنية. وتُسلّم ملفات مصدر الإلكترونيات والبرمجيات والشاشة والميكانيكا المطوّرة، مع ملفات الإنتاج والاختبار، وفق قائمة التسليم المحددة في العقد.

هل يمكننا العمل مع NDA قبل مشاركة التفاصيل الفنية؟

نعم. يمكننا إكمال عملية العمل مع اتفاقية السرية (NDA) قبل مشاركة التفاصيل الفنية لمشروعك.

لنبدأ بفكرتك

لنتحدث عن المنتج الذي تتصورونه والحاجة التي تريدون تلبيتها.