VOMROEndüstriyel Teknoloji

Üretim verimliliğini makine başında ölçün

Makine duruş takip ve OEE izleme sistemi
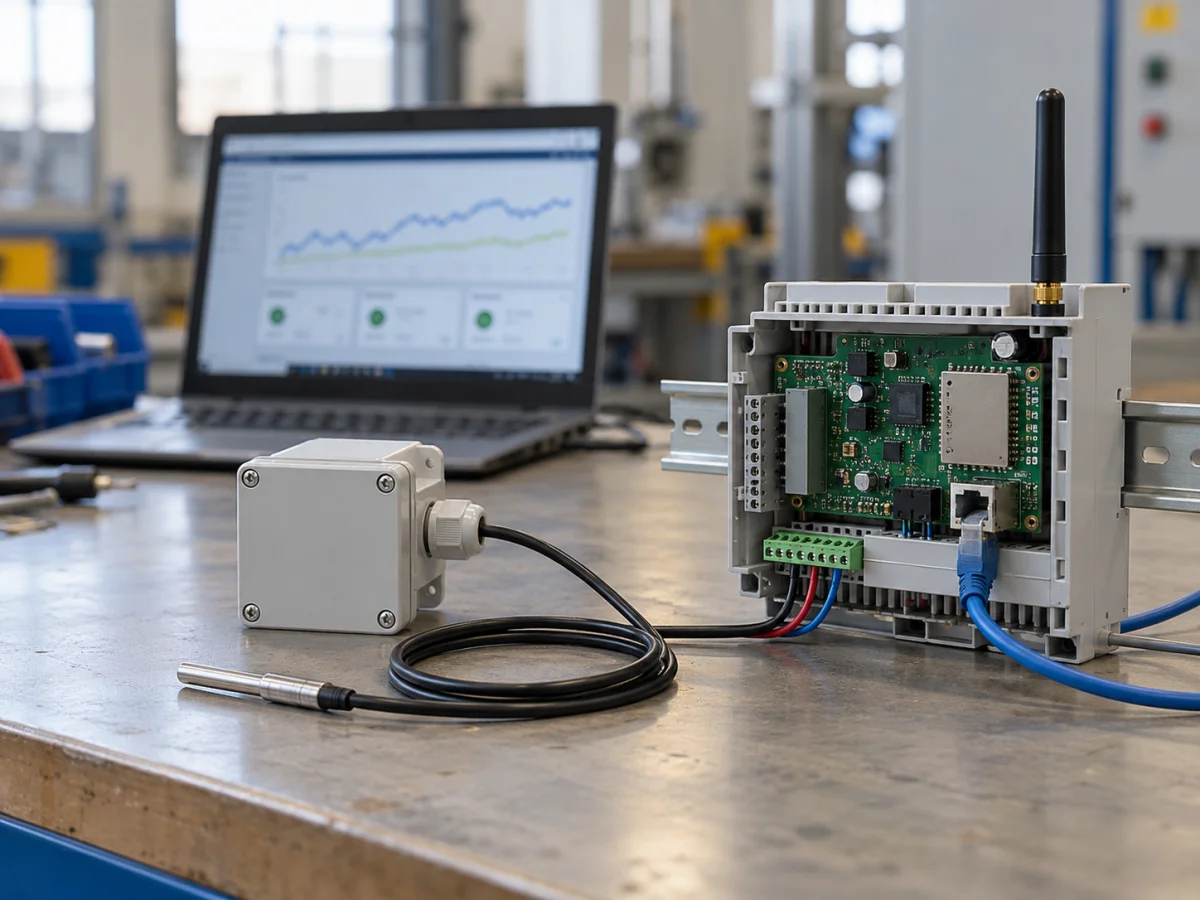
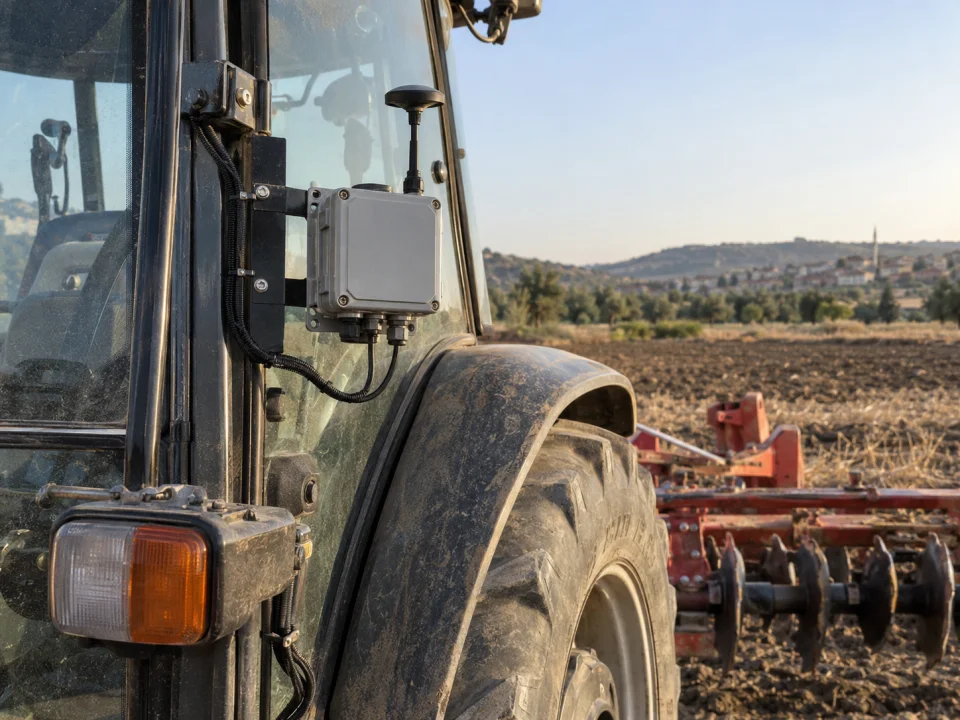
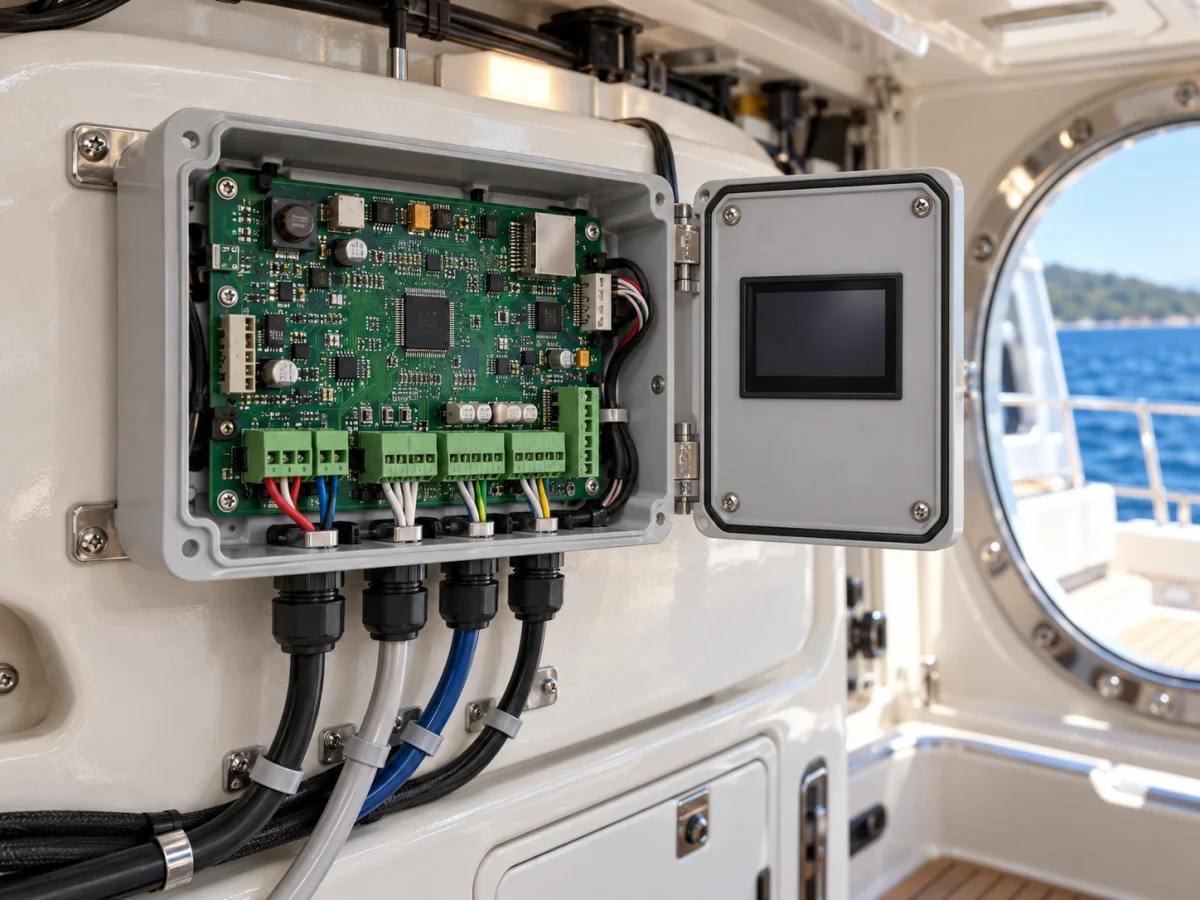
Makine duruş takip sistemi, üretim makinelerinize takılan küçük bir veri toplama cihazı ve web panelinden oluşur. Makinenin çalışıp çalışmadığını, kaç parça ürettiğini, ne kadar durduğunu ve neden durduğunu otomatik kaydeder; OEE değerini makine, vardiya ve ürün bazında hesaplar. PLC'si olmayan eski makinelerde de, makinenin yazılımına müdahale etmeden çalışacak şekilde kurulur.

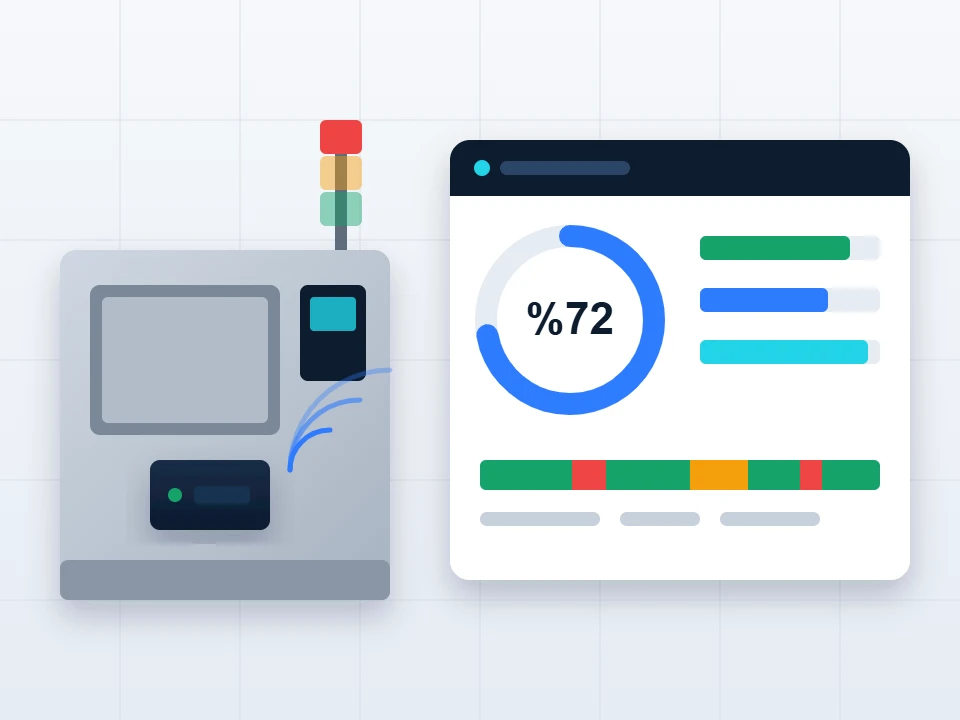
Sinyal kuleli üretim makinesine bağlı kablosuz veri toplama cihazı ve OEE yüzdesi, duruş zaman çizelgesi gösteren web paneli çizimi
Makine verisinden OEE paneline otomatik veri akışı.
UygulamaCNC, enjeksiyon, pres, tekstil, montaj hattı
VeriSayım, çevrim, duruş süresi ve nedeni
SonuçVardiya ve ürün bazlı OEE raporu

Neden önemli?

Ölçmediğiniz duruşu azaltamazsınız.

Birçok fabrikada duruşlar vardiya sonunda elle tutulan formlarla takip edilir. Kısa duruşlar yazılmaz, nedenler genelleşir ve gerçek kapasite kaybı görünmez kalır. Yeni makine yatırımı düşünülürken, mevcut makinelerin önemli bir kapasitesi fark edilmeden kayboluyor olabilir.

Otomatik veri toplama, tartışmayı görüşten veriye taşır. Hangi makinenin, hangi vardiyada, hangi nedenle ne kadar durduğunu gördüğünüzde iyileştirme önceliği netleşir.

01

OEE nedir ve nasıl hesaplanır?

OEE (Toplam Ekipman Etkinliği), bir makinenin planlanan sürede teorik olarak üretebileceğinin ne kadarını gerçekten sağlam parça olarak ürettiğini gösterir. Üç oranın çarpımıdır:

  • Kullanılabilirlik: makinenin planlı sürenin ne kadarında çalıştığı
  • Performans: çalıştığı sürede ideal hızına göre ne kadar ürettiği
  • Kalite: üretilen parçaların ne kadarının sağlam olduğu

Örnek: 480 dakikalık vardiyada 60 dakika duruş varsa kullanılabilirlik 420 / 480 = yüzde 87,5 olur. İdeal çevrim süresi 30 saniye olan makine 420 dakikada 700 parça ürettiyse performans (700 × 0,5) / 420 = yüzde 83,3'tür. 700 parçanın 680'i sağlamsa kalite yüzde 97,1'dir. OEE bu üç oranın çarpımı olan yaklaşık yüzde 70,8'dir. Bu değer, vardiyanın neredeyse üçte birinin duruş, yavaş çalışma veya hurda olarak kaybolduğunu gösterir.
02

Eski makinelerden veri nasıl alınır?

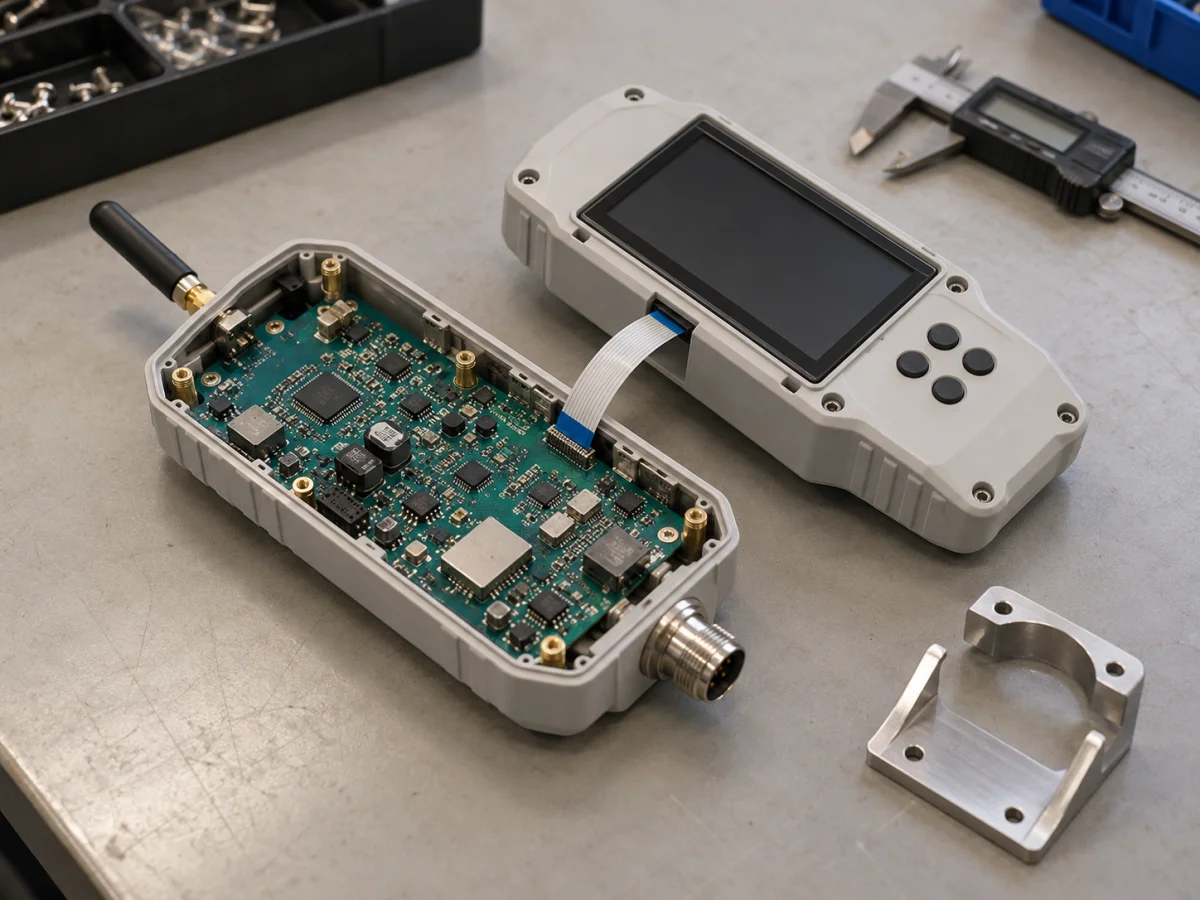
Her makinede bir PLC veya haberleşme portu bulunmaz. Veri toplama cihazı, makinenin çalışmasını dışarıdan güvenilir biçimde algılayan sinyallerle çalışır; makinenin yazılımına veya güvenlik devrelerine müdahale edilmez.

  • Çevrim sinyali: kalıp açma, pres darbesi veya parça çıkışından alınan kuru kontak ya da sensör
  • Akım ölçümü: motora veya iş miline takılan akım trafosu ile çalışma / boşta / duruş ayrımı
  • Sinyal kulesi: kırmızı, sarı ve yeşil lambaların durumunun okunması
  • PLC'li makineler: Modbus veya OPC UA üzerinden sayaç ve durum bilgisi

Doğru sinyal seçimi, OEE değerinin güvenilirliğini belirler. Pilot kurulumda ölçülen değerler makine başındaki gerçek sayımlarla karşılaştırılarak doğrulanır.

03

Duruş nedenleri nasıl kaydedilir?

Makinenin durduğunu sistem otomatik bilir; ama neden durduğunu çoğu zaman operatör bilir. Makine başındaki küçük bir dokunmatik ekran, tablet veya butonlu terminal üzerinden operatör, duruş nedenini birkaç dokunuşla seçer.

Neden listesi fabrikanıza göre hazırlanır: kalıp değişimi, malzeme bekleme, arıza, kalite kontrolü, planlı bakım, mola gibi. Belirli bir sürenin altındaki kısa duruşlar ayrı sınıflandırılabilir; planlı duruşlar OEE hesabından ayrılır.

  • Fabrikaya özel duruş nedeni listesi
  • Kısa duruş eşiği ve planlı / plansız ayrımı
  • Ürün, iş emri ve operatör seçimi
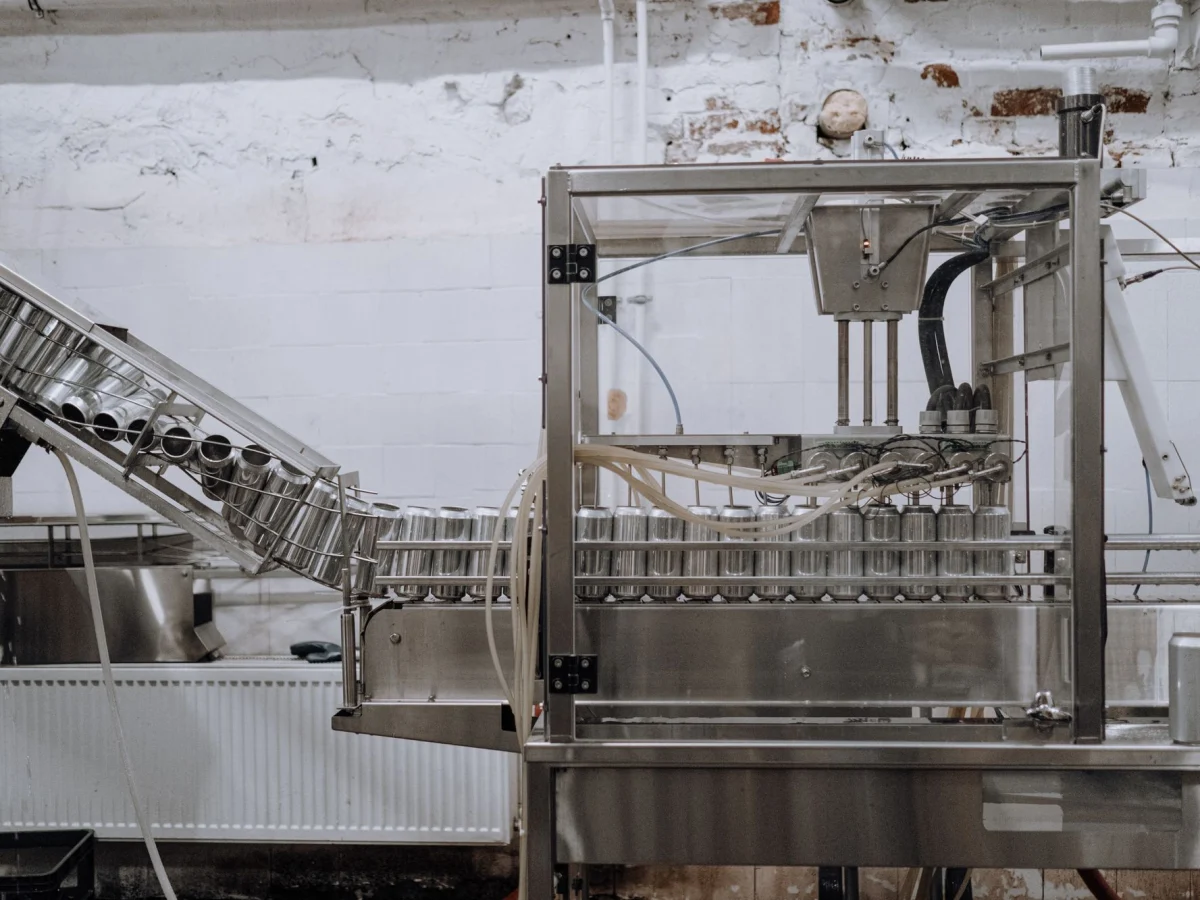
Ürünlerin konveyör üzerinde ilerlediği otomatik paketleme hattı
Hat üzerindeki her makine, kendi duruş ve üretim verisiyle izlenebilir.
04

Web paneli ve raporlar

Web panelinde tüm makinelerin anlık durumu renklerle görünür. Her makine için günlük zaman çizelgesi, hangi saatte ne kadar durduğunu gösterir. Vardiya, ürün ve operatör bazlı OEE raporları, en çok kayba neden olan duruşları büyükten küçüğe sıralayan Pareto analiziyle tamamlanır.

Kalıp ve ürün değişim süreleri ayrı izlenebilir; değişim süresini kısaltma çalışmalarının etkisi raporlarda doğrudan görünür. Vardiya sonu raporları belirlenen kişilere e-posta ile gönderilebilir.

  • Canlı makine durumu ve zaman çizelgesi
  • Vardiya / ürün / operatör bazlı OEE
  • Pareto duruş analizi ve kalıp değişim süreleri
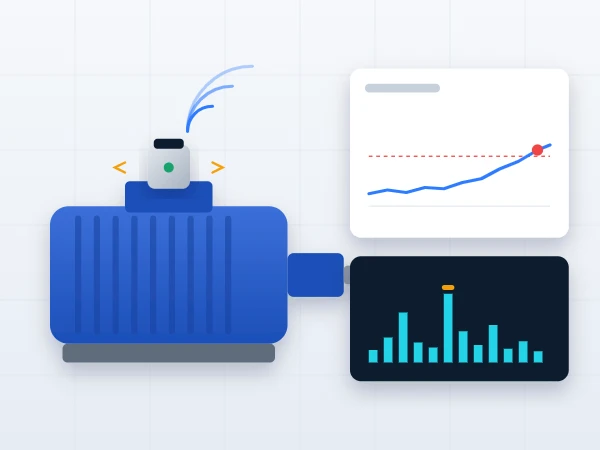
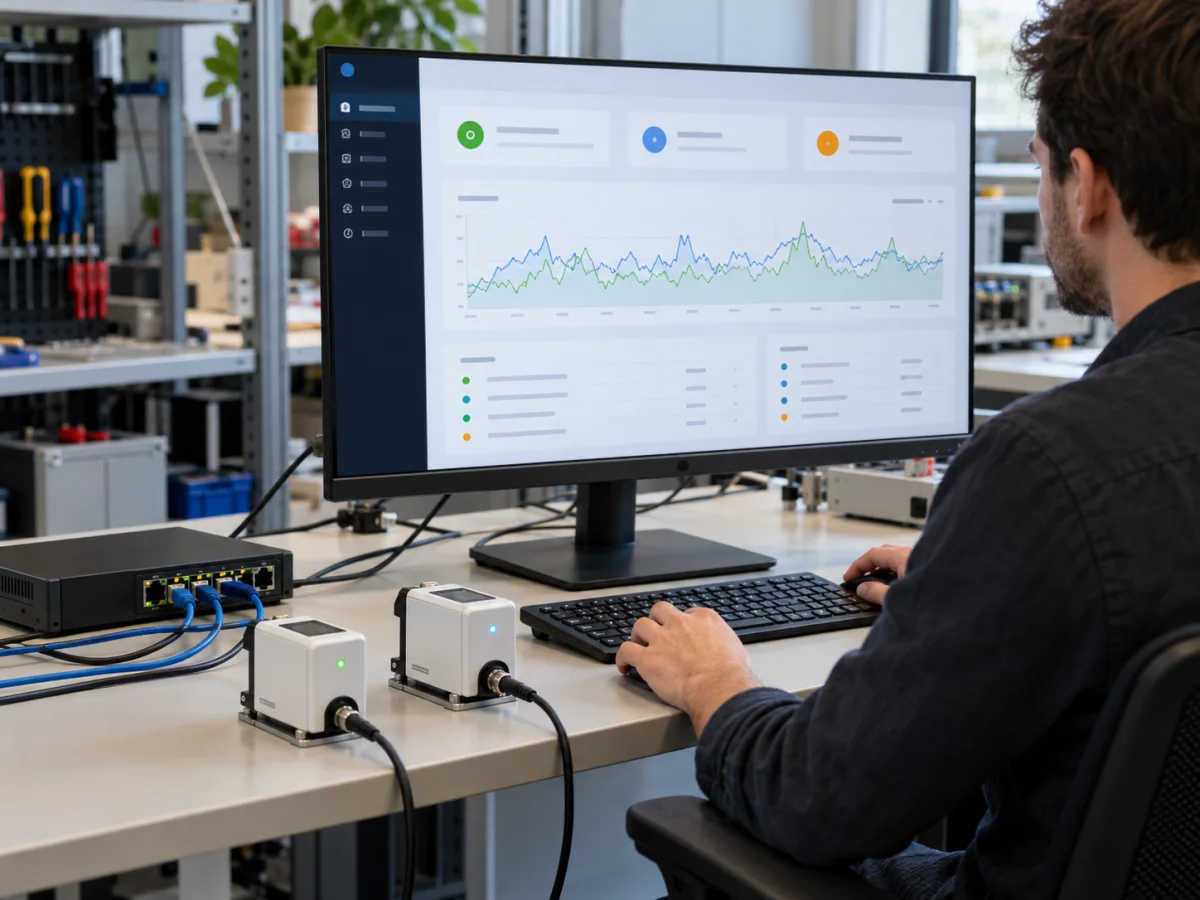
Bağlı cihazların durumunu ve grafiklerini gösteren yönetim paneli ekranı
Panel, makine verisini vardiya ve ürün bazlı raporlara dönüştürür.
05

Ağ, veri güvenliği ve entegrasyon

Cihazlar kablolu Ethernet, Wi-Fi veya fabrika ağına bağlanamayan noktalarda hücresel bağlantıyla çalışabilir. Bağlantı geçici olarak kesildiğinde cihaz verileri kendi içinde saklar ve bağlantı geldiğinde gönderir; böylece raporlarda boşluk oluşmaz.

Yazılım fabrikanızdaki bir sunucuda veya bulut ortamında barındırılabilir. Üretim verilerinin dışarı çıkmasını istemeyen işletmeler için yerel kurulum tercih edilir. ERP veya MES sistemine iş emri ve üretim adedi aktarımı API üzerinden yapılabilir.

  • Ethernet, Wi-Fi veya hücresel bağlantı
  • Bağlantı kesintisinde cihaz içinde veri saklama
  • Yerel sunucu veya bulut; ERP / MES için API
06

Kurulum nasıl ilerler?

En sağlıklı başlangıç, farklı tipte birkaç makineyle yapılan pilot kurulumdur. Pilotta sinyallerin doğruluğu, duruş nedeni listesinin kullanışlılığı ve raporların ihtiyacı karşılayıp karşılamadığı doğrulanır. Ardından sistem diğer makinelere yaygınlaştırılır.

Operatörlerin sisteme alışması için kısa bir eğitim ve ilk haftalarda veri girişinin takip edilmesi önemlidir. Sistem, operatörü suçlamak için değil, makine ve süreç kayıplarını görünür kılmak için kullanıldığında en iyi sonucu verir.

Teknik seçenekler

Makinelerinize göre yapılandırılan özellikler

Sinyal tipleri ve barındırma modeli, makine envanteri incelendikten sonra netleştirilir.

Makine duruş takip ve OEE sistemi yapılandırma seçenekleri
ÖzellikSeçenekler
GirişlerKuru kontak / dijital girişler, akım trafosu girişi, analog giriş
Makine haberleşmesiModbus RTU / TCP; uygun makinelerde OPC UA
Operatör arayüzüDokunmatik ekran, tablet veya butonlu terminal
BağlantıEthernet, Wi-Fi veya hücresel; kesintide yerel veri saklama
HesaplamalarKullanılabilirlik, performans, kalite, OEE; MTBF ve MTTR
RaporlarVardiya, ürün, operatör, Pareto, kalıp değişim süresi; e-posta raporu
BarındırmaFabrika içi sunucu veya bulut
EntegrasyonERP / MES için REST API ve veri dışa aktarma

Kurulum süreci

Pilot makineden tüm fabrikaya

Sistem önce birkaç makinede doğrulanır, sonra yaygınlaştırılır.

  1. 01

    Makineleri inceleriz

    Makine tiplerini, alınabilecek sinyalleri ve ağ altyapısını belirleriz.

  2. 02

    Pilot kurarız

    Birkaç makinede veri toplamayı ve duruş nedeni girişini başlatırız.

  3. 03

    Verileri doğrularız

    Sistem verisini makine başı sayımlarla karşılaştırır, raporları ayarlarız.

  4. 04

    Yaygınlaştırırız

    Diğer makinelere kurulum, eğitim ve sürekli destek sağlarız.

Sık sorulanlar

Duruş takibi ve OEE hakkında

Makine listenizi ve vardiya düzeninizi paylaşmanız, pilot kapsamını belirlemeyi kolaylaştırır.

Makinelerimde PLC yok, sistem yine de çalışır mı?

Evet. Çevrim sinyali, akım ölçümü veya sinyal kulesi gibi dış sinyallerle makinenin çalışma durumu ve üretim sayısı güvenilir biçimde algılanabilir. Makinenin kendi yazılımına müdahale edilmez.

Operatörler duruş nedenini girmezse ne olur?

Duruşun süresi yine otomatik kaydedilir; yalnızca nedeni “tanımsız” olarak kalır. Panel, nedeni girilmemiş duruşları ayrıca gösterir. Neden listesini kısa ve anlaşılır tutmak veri girişini büyük ölçüde artırır.

Veriler nerede saklanır?

Tercihinize göre fabrikanızdaki bir sunucuda veya bulut ortamında. Üretim verilerinin işletme dışına çıkmasını istemiyorsanız yerel kurulum yapılır.

Kaç makineyle başlamalıyım?

Farklı tipte birkaç makineyle yapılan bir pilot genellikle yeterlidir. Böylece sinyal yöntemleri ve raporlar, fabrika geneline yayılmadan önce doğrulanmış olur.

Aylık ücret var mı?

İki model sunarız: yazılımın fabrikanıza kurulduğu tek seferlik lisans ve barındırma, güncelleme ve desteği kapsayan abonelik. Model, makine sayısı ve barındırma tercihinize göre birlikte belirlenir.

Makinelerinizden başlayalım

Duruş kayıplarınızı birkaç makinede ölçerek başlayalım.

Makine tiplerini ve sayısını paylaşın; pilot kurulum kapsamını ve teklifini birlikte belirleyelim.