Makine ve üretim sistemleri için mühendislik

Otomasyon projeleri için özel elektronik ve kontrol sistemleri

Makinenizin standart modüllerle karşılanamayan işlevini; elektronik kart, gömülü yazılım, operatör arayüzü ve mekanik bütünlük içinde geliştiriyoruz. VOMRO, makine üreticilerinin ve otomasyon ekiplerinin kendi projelerinde kullanacağı kontrol kartları, sensör arayüzleri ve haberleşme birimleri için prototipten üretim hazırlığına mühendislik hizmeti sunar.

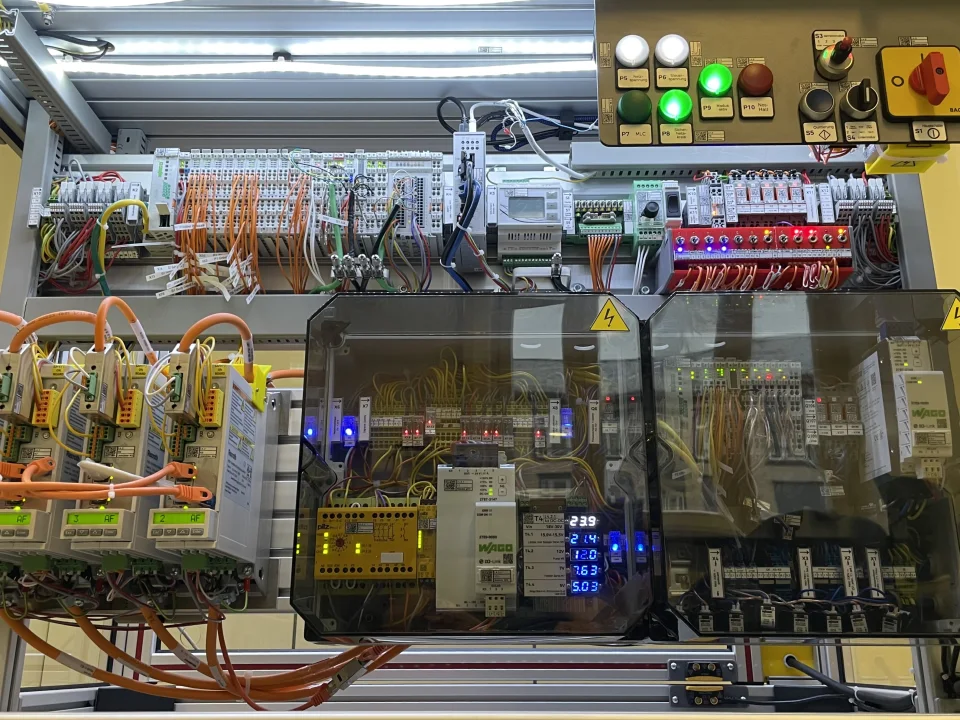
TU Dresden Motion Control Station deney düzeneğinde gerçek kontrol elektroniği, DIN ray modülleri ve kablolama
Açık lisanslı uygulama örneği · TU Dresden Motion Control StationFotoğraf: L. Baron, IfA, TU-Dresden · CC BY 4.0. Kadrajlandı, boyutlandırıldı ve WebP’ye dönüştürüldü.
MüşteriMakine üreticisi ve entegratör
ArayüzSinyal, kontrol ve haberleşme
TeslimKaynaklar ve teknik dosyalar

Sizin projeniz, sizin ürününüz

Gizlilikle geliştirir, kaynaklarıyla teslim ederiz.

Teknik ayrıntıları paylaşmadan önce gizlilik sözleşmesi (NDA) ile çalışabiliriz. Proje sonunda geliştirdiğimiz kaynak kodları, tasarım dosyalarını ve teknik dokümanları size teslim ederiz.

  • Teknik bilgi paylaşımından önce NDA
  • Başlangıçta açık teslimat listesi
  • Proje sonunda kaynak ve teknik dosyalar
Gizlilik ve teslim sürecimiz

VOMRO mühendislik yaklaşımı

Özel kontrol kartı kararı, makinenin gerçek işleyişiyle başlar.

Bir paketleme makinesinde ürün geçişini izlemek, bir dozaj ünitesinden tekrarlanabilir veri almak veya farklı protokoller kullanan ekipmanları birleştirmek aynı elektronik ihtiyacı oluşturmaz. Çevrim süresi, giriş sayısı, ölçüm kalitesi, montaj alanı ve servis biçimi her projede değişir. Bu nedenle otomasyon destekleyici proje geliştirmede ilk çıktı işlemci seçimi değil, makinenin hangi olayda hangi davranışı göstermesi gerektiğini açıklayan gereksinim listesidir.

VOMRO mevcut PLC ve pano yapısını, mekanik sistemi ve operatörün çalışma biçimini birlikte değerlendirir. Özel kartın üstleneceği işlevler ile mevcut kontrolörde kalacak görevler açıkça ayrılır. Müşterinin proses bilgisi, elektronik ve yazılım ekibinin doğrulayabileceği sinyal tablosuna, durum akışına ve kabul testlerine dönüştürülür. Böylece masa üzerinde çalışan bir devreden, makineye entegre edilebilir ve tekrar üretilebilir bir tasarıma ilerlenir.

01

PLC yanında özel kart ne zaman anlamlıdır?

İhtiyaç hazır bir PLC genişleme modülüyle karşılanıyorsa bu seçenek geliştirme süresini kısaltabilir. Tekrarlanan bir makine ailesinde aynı giriş/çıkış düzenini toplamak, özel sensör işlemek, dar bir hacme yerleşmek veya standart modülde bulunmayan bir haberleşme işlevi eklemek gerektiğinde özel elektronik tasarım değerlendirilir. Karar yalnız kartın birim maliyeti üzerinden verilmez; tasarım emeği, montaj, test, yedek parça ve saha bakımı da hesaba katılır.

Örneğin ana hareketleri PLC tarafından yönetilen bir makinede özel kart yalnız ölçüm ve haberleşme görevi üstlenebilir. Başka bir projede belirlenmiş çalışma sırası kart üzerindeki gömülü yazılımla yürütülebilir. Emniyetle ilgili işlevler ve kontrol sorumlulukları başlangıçta ilgili sistem ekipleriyle netleştirilir. Böylece yeni birim, hangi koşulda bağımsız çalışacağını ve hangi koşulda ana kontrolörün kararını bekleyeceğini bilir.

  • Hazır modül ve özel tasarımın aynı kapsamla karşılaştırılması
  • Makine ailesine göre tekrar kullanım ve revizyon planı
  • Kontrol ve emniyet sorumluluklarının açık tanımı
02

Endüstriyel I/O ve sensör arayüzlerini sahaya göre tasarlarız

24 V dijital giriş, PNP/NPN sensör, 0–10 V gerilim, 4–20 mA akım döngüsü veya enkoder bağlantısı aynı giriş devresini kullanmaz. Her kanalın elektriksel tipi, ölçüm aralığı, örnekleme ihtiyacı, kablo uzunluğu ve bağlantı düzeni tanımlanır. Analog ölçümde hassasiyet ve kalibrasyon, darbe girişinde frekans ve en kısa darbe süresi, çıkışta ise yükün akımı ve anahtarlama davranışı tasarımı belirler.

Pano içindeki motor, kontaktör ve valflerle ölçüm devresinin aynı ortamda çalışması değerlendirilir. Besleme değişimleri, yanlış bağlantı ihtimali, ters polarite, izolasyon gereksinimi ve kablo üzerinden taşınabilecek etkiler donanım mimarisine işlenir. Konnektör sırası makinenin kablo demetiyle birlikte ele alınır. Sensörün kopması veya değerinin geçersiz olması, normal proses verisinden ayrılan bir durum olarak yazılıma ve operatör ekranına taşınır.

  • Analog ölçüm, dijital giriş ve darbe sayımı
  • Yüke uygun sürücü ve çıkış arayüzleri
  • Besleme, koruma, izolasyon ve servis erişimi
03

Modbus, CAN ve makine verilerinin anlamlı entegrasyonu

RS485 bağlantısı tek başına cihazların anlaşmasını sağlamaz. Modbus RTU veya Modbus TCP kullanılacaksa adresler, register haritası, veri tipleri, ölçekler ve yazma izinleri belirlenir. CAN tabanlı bir sistemde de kullanılacak uygulama protokolü ve mesaj sözlüğü ayrıca tanımlanır. Sensörün sayısal değeri kadar birimi, geçerliliği ve güncellenme zamanı önemlidir; aynı isim altında farklı birimlerin taşınması entegrasyon hatası oluşturabilir.

Makine verisinin sunucuya aktarılacağı projelerde yerel ağ geçidi, Ethernet, Wi-Fi veya hücresel bağlantı saha koşullarına göre değerlendirilir. Bir komutun gönderilmesi, cihaz tarafından alınması ve fiziksel olarak uygulanması ayrı olaylardır. Onay ve sonuç bilgisi bu ayrımı göstermelidir. Bağlantı koptuğunda kayıtların nasıl tutulacağı ve eski komutların yeniden bağlanınca nasıl ele alınacağı da arayüz dokümanına eklenir.

  • Protokol dönüştürücü ve özel ağ geçidi geliştirme
  • Veri sözlüğü, zaman aşımı ve hata durumları
  • Yerel kayıt, sunucu API ve komut sonucu takibi
04

Gömülü yazılım ve operatör etkileşimini birlikte doğrularız

Kontrol yazılımı yalnız normal çevrimi tarif etmez. Açılış, parametre yükleme, sensörün hazır olması, durdurma ve hata sonrası yeniden başlatma durumları da tanımlanır. Reçete veya makine parametresi tutulacaksa geçerli aralıklar ve değişikliğin ne zaman uygulanacağı belirlenir. Servis için yazılım sürümü, kart revizyonu, cihaz kimliği ve hata geçmişi erişilebilir hale getirilir.

Buton, gösterge, ekran veya HMI arayüzünde operatörün yapabileceği işlem ile bakım ekibinin erişeceği ayarlar ayrılır. Belirsiz bir hata kodu yerine hangi girişin beklenmediği ve hangi kontrolün yapılabileceği gösterilir. Ekran ve tuşların konumu mekanik yerleşimle birlikte denenir. Eldiven, görüş açısı ve çalışma mesafesi gibi kullanım ayrıntıları, teknik olarak doğru bir sistemin sahada kolay kullanılmasına katkı sağlar.

  • Durum makinesi ve kesinti sonrası davranış
  • Parametre, reçete ve servis arayüzleri
  • Operatörün anlayabildiği hata ve işlem bilgisi
05

Elektronik kartı makinenin mekanik yapısına uyarlarız

Kart boyutu, bağlantı yönü ve montaj delikleri son aşamada belirlenen ayrıntılar değildir. Pano içi kullanım, makine gövdesine montaj veya bağımsız bir arayüz kutusu farklı mekanik gereksinimler oluşturur. Kablo bükülme alanı, havalandırma, servis sırasında sökme sırası ve programlama bağlantısına erişim iç yerleşimde kontrol edilir. Gerektiğinde 3D prototip üzerinde kart, konnektör ve kablo demeti birlikte değerlendirilir.

Elektronik prototip geliştirme ile mekanik tasarımın paralel ilerlemesi, üretim öncesi tekrarları azaltır. Birbirine benzeyen konnektörlerin karıştırılmasını önleyen düzen, etiketleme ve mekanik sabitleme bakım sürecine de hizmet eder. Toz, nem, titreşim veya sıcaklık hedefleri kullanım koşullarından türetilir; bu hedeflerin hangi örnek ve testle doğrulanacağı proje planında gösterilir.

  • Pano, kutu ve makineye uygun CAD yerleşimi
  • Kablo demeti, konnektör ve montaj erişimi
  • Gerçek kullanım ortamına göre prototip değerlendirmesi
06

İlk prototipten pilot makineye ve üretim testine

İlk kartta besleme, girişler, çıkışlar ve haberleşme ayrı ayrı çalıştırılır. Ardından gerçek sensör ve yüklerle senaryolar denenir. Enerji kesintisi, iletişim kaybı, sensör kopması ve parametre sınırları gibi durumlar test listesine alınır. Pilot makinede çevrim ve kablolama doğrulanırken bulgular donanım revizyonu ve yazılım sürümüyle kaydedilir. Kabul ölçütü, yalnız cihazın açılması değil, tanımlı işi belirtilen koşullarda yerine getirmesidir.

Üretim hazırlığında malzeme listesi, tedarik alternatifleri, programlama adımları ve fonksiyon testi oluşturulur. Tasarım doğrulaması ile her üretilen kartın kontrolü ayrı süreçlerdir. Test noktaları ve fikstür erişimi buna göre planlanır. PCB hızlı numune üretimi ve dizgi desteği yalnız VOMRO tarafından geliştirilen müşteri projelerinin parçasıdır; proje dışı genel PCB veya dizgi siparişi hizmeti olarak sunulmaz.

  • Gereksinimle eşleştirilmiş kabul testleri
  • Pilot entegrasyon ve izlenebilir revizyonlar
  • BOM, programlama ve üretim kontrol planı
07

Gizlilik, kaynak teslimi ve ilk proje görüşmesi

Makinenizin çalışma biçimini ve özgün teknik ayrıntılarını paylaşmadan önce talebiniz üzerine gizlilik sözleşmesi (NDA) imzalarız. Müşteri projesi, VOMRO’nun kendi ürün kataloğuna dönüştürülmez. Projeye ait kaynak kodları, elektronik ve mekanik tasarım dosyaları ile teknik dokümanlar proje sonunda teslim edilir. Düzenlenebilir kaynak biçimleri, derleme ortamı ve teslim listesi başlangıçta belirlenir; üçüncü taraf bileşenlerin lisans koşulları ayrıca açıklanır.

İlk görüşme için makinenin ne yaptığını, mevcut PLC veya kontrolörü, sensör ve yük listesini, besleme koşullarını ve eklemek istediğiniz işlevi paylaşabilirsiniz. Hedef üretim adedi, yerleşim sınırı ve pilot makineye erişim de kapsamı netleştirir. Çizimler hazır değilse kullanım senaryosu üzerinden gereksinimleri birlikte oluştururuz. Teklif, geliştirme çıktıları ve bunların nasıl kabul edileceği görünür olacak şekilde hazırlanır.

  • Teknik ayrıntılardan önce talebe göre NDA
  • Kaynak, EDA/CAD ve teknik doküman teslimi
  • Sinyal listesi ve pilot üzerinden somut proje kapsamı

Çalışma biçimi

Başlangıçtan teslimata açık bir süreç.

Her proje aynı görünmez; ancak ölçülebilir gereksinim, kontrollü revizyon ve sahada doğrulama adımları değişmez.

  1. 01

    İşlevi tanımlarız

    Makinenin ihtiyaç duyduğu görevi, arayüzleri ve kabul koşullarını belirleriz.

  2. 02

    Sistemi geliştiririz

    Kart, gömülü yazılım, mekanik yerleşim ve operatör etkileşimini birlikte tasarlarız.

  3. 03

    Pilotla doğrularız

    Gerçek ekipmanla normal çalışma ve kesinti senaryolarını değerlendiririz.

  4. 04

    Üretime hazırlarız

    Onaylı revizyonun kaynaklarını, üretim dosyalarını ve test dokümanlarını teslim ederiz.

Teknik kaynaklar

Konuyu ayrıntılı incelemek için üretici ve teknoloji kuruluşlarının dokümanları:

Sık sorulanlar

Projeye başlamadan önce

Teknik kapsam, teslimatlar ve test planı projenizin gereksinimlerine göre birlikte netleştirilir.

Mevcut PLC sistemimizle çalışan özel kart geliştiriyor musunuz?

Evet. Sensör arayüzü, endüstriyel I/O, özel ölçüm veya ağ geçidi gibi görevler için mevcut PLC’yi tamamlayan kart geliştiririz. Elektriksel bağlantılar, protokol ve kontrol sorumluluğu başlangıçta tanımlanır.

Bir makine ailesinde aynı kart kullanılabilir mi?

Ortak işlevler ve model farkları incelenerek donanım seçenekleri veya yazılım parametreleri planlanabilir. Her varyantın bağlantıları ve kabul testleri ayrıca tanımlanır; aynı kartın her makineye uyacağı varsayılmaz.

Sadece özel elektronik ve gömülü yazılım kapsamıyla çalışabilir miyiz?

Evet. Kendi otomasyon ve mekanik ekibinizle iş paylaşımı yapabiliriz. Bağlantı çizimleri, veri sözlüğü, sorumluluklar ve entegrasyon testleri proje kapsamına yazılır.

Kaynak dosyalar ve tasarımlar teslim ediliyor mu?

Projeye ait kaynak kodları, düzenlenebilir tasarım dosyaları ve teknik dokümanlar proje sonunda teslim edilir. Dosya biçimleri ve teslim listesi başlangıçta belirlenir; üçüncü taraf lisansları ayrıca belirtilir.

Teknik ayrıntıları paylaşmadan önce NDA ile çalışabilir miyiz?

Evet. Projenizin teknik ayrıntılarını paylaşmadan önce gizlilik sözleşmesi (NDA) ile çalışma sürecini birlikte tamamlayabiliriz.

Fikrinizden başlayalım

Hayal ettiğiniz ürünü ve çözmek istediğiniz ihtiyacı konuşalım.