Teknik karar rehberi · OEM makine geliştirme

Makine üreticileri için özel kontrol kartı: tasarımdan üretim testine

Tekrarlanan bir makine ailesi için kontrol kartı geliştirmek, yalnız ilk numuneyi çalıştırmak değildir. Sinyal tipleri, yazılım davranışı, varyantlar, tedarik, test ve servis aynı tasarım kararına bağlanır. Bu rehber, OEM makine üreticilerinin özel elektronik kart projesini teklif öncesinden üretim dosyalarının teslimine kadar somutlaştırmasına yardımcı olur.

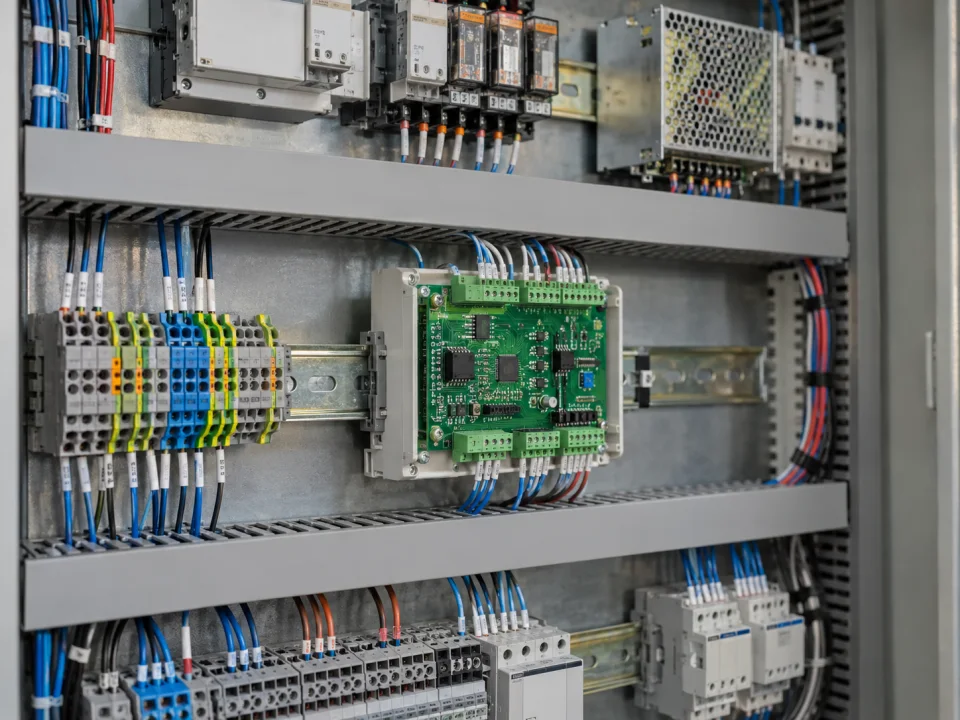
Makine kontrol sistemi için pano içine yerleştirilmiş elektronik kartın temsili uygulaması
Yapay zekâ ile oluşturulmuş temsili uygulama görseli.
KararPLC, yardımcı kart veya özel kontrol
Temel girdiI/O ve makine durum listesi
ÇıktıDoğrulanmış tasarım ve teknik dosyalar

VOMRO mühendislik yaklaşımı

Makine kartının değeri, ilk örnek kadar sonraki üretimlerde de ortaya çıkar.

Yeni bir paketleme, dozaj, fikstür veya özel proses makinesinde elektronik kontrolün nasıl kurulacağı erken verilmesi gereken kararlardandır. Hazır bir PLC, yardımcı I/O kartı ve makineye özel kontrolör farklı geliştirme yükleri getirir. İşlevin ne kadar tekrar edeceği, operatörün ayar ihtiyacı ve üreticinin servis organizasyonu bu seçenekleri değiştirir. Aynı değerlendirmede kullanılan birimlerin kapsamı eşit olmalıdır; yalnız çıplak PCB fiyatıyla tamamlanmış bir pano çözümünü karşılaştırmak yanıltıcıdır.

Aşağıdaki çerçeve bir parça seçme listesi değildir. Kontrol sorumluluğunu, elektriksel arayüzleri ve kabul yöntemini belirleyen bir proje hazırlığıdır. Sayısal aralıklar örnek arayüz tiplerini anlatır; projenin gerçek sınırları sensör, yük ve makine koşullarıyla belirlenir. Sonuçta amaç müşterinin kendi makinesinde kullanacağı, test edebileceği ve teknik dosyalarıyla devralabileceği bir tasarım oluşturmaktır.

01

1. PLC, yardımcı I/O kartı ve özel kontrolör görevini ayırın

Hazır modül ihtiyacı karşılıyorsa özel kart geliştirmek zorunlu değildir. Sık değişen saha mantığı ve mevcut bakım ekosistemi PLC seçimini destekleyebilir. Aynı makinede özel sensör ölçümü, darbe işleme veya protokol dönüştürme için yardımcı bir kart kullanılabilir. Tekrarlanan, sınırları belli bir kontrol işlevinin tek birimde toplanması gerektiğinde ise daha kapsamlı bir özel kontrolör değerlendirilir.

Özel kart her durumda daha ucuz veya daha hızlı değildir. İlk geliştirme, test ve sonraki bakım sorumlulukları vardır. Makine ailesinin beklenen adedi, model farkları ve tedarik planı bu emeğin karşılığını etkiler. Ana kontrol, hareket sürücüleri ve emniyet fonksiyonlarının görev paylaşımını yazın. Kartın arızası veya haberleşme kaybında sistemin hangi davranışı göstereceği mimari seçimin bir parçası olmalıdır.

  • Hazır çözümde eksik kalan işlevi açıkça tarif edin
  • Tekrar adedini, varyantları ve bakım ekibini değerlendirin
  • Kontrol ve emniyet sorumluluklarını ayrı tanımlayın
02

2. I/O listesini yalnız kanal sayısıyla sınırlamayın

Her giriş için sensör modeli, besleme, elektriksel tip, aralık ve zaman ihtiyacını yazın. 24 V PNP/NPN dijital sensör bağlantısı ile 0–10 V veya 4–20 mA ölçüm devresi aynı değildir. Akım döngüsünde sensörün beslenme biçimi ve toplam bağlantı koşulları; gerilim ölçümünde giriş aralığı ve kaynak özellikleri incelenir. Enkoderde kanal yapısı, çıkış seviyesi, frekans ve kablo bilgisi gerekir.

Çıkışlarda röle, valf, lamba veya sürücü girişi gibi yükün türünü ve akımını belirtin. Anahtarlama sıklığı ve ilk açılış durumu da tasarım girdisidir. Analog ölçüm için hedef doğruluk ve doğrulama noktalarını, darbe girişleri için en kısa olay süresini belirleyin. Konektör pin tablosu ve kablo demeti aynı dokümanın parçaları olursa mekanik ekip ve entegratör aynı bağlantı tanımı üzerinden çalışabilir.

  • Kanal adı, tip, aralık, birim ve kablo bilgisi
  • Çıkış yükü, akımı ve başlangıç durumu
  • Ölçüm doğruluğu, zamanlama ve doğrulama yöntemi
03

3. 24 V beslemeyi ve makine ortamını gerçek koşullarıyla ele alın

Nominal besleme değeri tüm elektriksel ortamı anlatmaz. Makinenin açılış sırası, valf ve röle yükleri, besleme düşmesi, motorların etkisi ve farklı birimlerin toprak bağlantıları incelenmelidir. Gerekli koruma, filtreleme ve izolasyon bu koşullara göre tasarlanır. Sensör beslemesi ile hassas ölçümün aynı kartta bulunması yerleşim ve dönüş akımı kararlarını da etkiler.

Kartın reset ve açılış davranışı, yazılımla birlikte doğrulanır. Besleme yeterli olmadan çıkışın yanlışlıkla etkinleşmemesi, parametre kaydının kesintiden nasıl etkilendiği ve enerji geri geldiğinde çalışma koşulları tanımlanır. Panoya yerleşimde ısı, hava akışı, servis erişimi ve bağlantı mesafeleri kontrol edilir. Laboratuvar işlev denemesi ile hedeflenen çevresel/elektriksel doğrulama farklı işlerdir; gerekli dış testlerin kapsamı ve sorumluluğu ayrıca planlanır.

  • Besleme değişimi, açılış ve enerji kesilmesi
  • Topraklama, izolasyon ve kablo etkileri
  • Isıl yerleşim, servis ve dış test planı
04

4. Modbus veya CAN için mesajların anlamını dokümante edin

RS485 elektriksel bağlantı katmanıdır; Modbus ise mesaj ve işlemlerin tanımını getirir. Hattın topolojisi, sonlandırması ve izolasyon ihtiyacıyla birlikte adresleme, register haritası ve veri tipleri tanımlanmalıdır. Bir sıcaklığın hangi ölçekle taşındığı, çok baytlı alanların sırası ve geçersiz değerin nasıl gösterildiği entegrasyonda kritik olabilir. Resmî Modbus kaynakları, uygulama protokolü ve seri hat kılavuzunu ayrı belgeler olarak ele alır.

CAN bağlantısında da yalnız fiziksel uyumluluk yeterli değildir; uygulama protokolü, mesaj kimlikleri ve çevrim düzeni netleştirilir. Her komut için izin, zaman aşımı ve sonuç bilgisi belirlenir. Tekrar gelen bir başlat komutunun iki işlem oluşturmaması gerekiyorsa yazılım davranışı buna göre tasarlanır. Veri sözlüğü, PLC veya sunucu ekibinin gerçek cihaz olmadan da arayüzü anlayabileceği bir teslim çıktısı olmalıdır.

  • Fiziksel ağ çizimi ve ayrı mesaj sözlüğü
  • Birim, ölçek, adres ve okuma/yazma izinleri
  • Zaman aşımı, tekrar ve komut sonuçları
05

5. Makine durumlarını, parametreleri ve model varyantlarını tanımlayın

Açılış, hazır, çalışma, bekleme, hata ve servis gibi durumları hangi olayların değiştireceği yazılmalıdır. Operatör durdurması, sensörün gelmemesi ve haberleşme kaybı aynı sonuç doğurmak zorunda değildir. Reçete veya parametre değişikliğinin çevrim sırasında mı, sonraki başlangıçta mı uygulanacağı netleştirilir. Kaydedilmiş değerlerin aralık kontrolü ve varsayılanlara dönüş davranışı da yazılım gereksinimidir.

Aynı kart farklı makine modellerinde kullanılacaksa konfigürasyonun nasıl seçileceği belirlenir. Hatalı modele ait ayarın yüklenmesi fark edilebilir olmalıdır. Kart revizyonu, yazılım sürümü ve makine konfigürasyonu servis kaydında birlikte tutulur. Sahada güncelleme yapılacaksa programlama bağlantısı, yetkilendirme ve sürüm uyumluluğu baştan düşünülür. Gereksiz varyant çoğalması yerine gerçekten ortak ve farklı olan işlevler açık bir tabloyla yönetilir.

  • Durum geçişleri ve hata sonrası yeniden başlatma
  • Parametre aralıkları, kayıt ve uygulama zamanı
  • Donanım/yazılım sürümü ile model uyumluluğu
06

6. BOM ve üretim testini ilk kart tasarımından planlayın

Malzeme listesi (BOM), komponentin yalnız kısa adını değil tanımlı özelliklerini ve üretici parça bilgisini içermelidir. Kritik parçaların tedarik durumu ve alternatifleri gözden geçirilir. Bir muadil değişikliği elektriksel, mekanik veya yazılım etkisi oluşturabilir; uygunluğu doğrulanmadan eşdeğer kabul edilmez. Kart yerleşimi konnektör erişimi, montaj, programlama ve test fikstürüyle birlikte değerlendirilir.

Her üretilen kart için gerekli kontroller, kapsamlı tasarım doğrulama testlerinden ayrılır. Besleme akımı, giriş/çıkış kanalları, haberleşme ve sürüm kontrolü gibi adımlar tekrar uygulanabilir hale getirilir. Test sonucunun kart kimliğiyle kaydı, ileride servis teşhisini destekler. VOMRO’nun PCB numune üretimi ve dizgi desteği yalnız geliştirdiği müşteri projelerinin kapsamındadır. Pilot üretim bulguları son dosya revizyonuna işlenir.

  • Üretici parça bilgili BOM ve doğrulanmış alternatifler
  • Programlama ve fikstür için erişilebilir test noktaları
  • Kart kimliğiyle ilişkilendirilmiş üretim kontrol sonucu
07

7. Prototip kabulünü makine senaryolarıyla yapın

Her temel gereksinimin karşısına bir doğrulama yöntemi yazın. Analog giriş belirli referans noktalarıyla, darbe girişi tanımlı frekanslarla, haberleşme ise doğru ve hatalı mesajlarla denenebilir. Sensör kopması, enerji kesilmesi ve komut tekrarı için beklenen sonuç açıkça belirtilmelidir. Test edilen donanım revizyonu, yazılım sürümü ve kullanılan ekipman kaydedilir.

Pilot makine, masaüstü testte görülmeyen kablo güzergâhı, operatör etkileşimi ve gerçek yük davranışlarını ortaya çıkarır. Bulgular değişiklik listesine dönüştürülür; hangi düzeltmenin hangi revizyonda yer aldığı gösterilir. Başarılı bir çevrim bütün çalışma koşullarının kanıtı değildir. Kapsamda yer alan kabul senaryoları tamamlanmadan üretim kararı verilmemelidir. Pilot için makineye, gerçek sensörlere ve müşterinin proses bilgisine erişim takvimde görünür olmalıdır.

  • Gereksinim, test koşulu ve beklenen sonuç eşleştirmesi
  • Gerçek sensör, yük ve pilot makine üzerinde deneme
  • Revizyonla kapanan bulgu ve kabul kayıtları
08

8. Kaynak teslimini ve proje başlangıç paketini yazılı hale getirin

Yalnız üretim çıktısı almak, düzenlenebilir tasarım kaynağını almakla aynı değildir. Projeye ait EDA şematik/PCB kaynakları, mekanik CAD kaynakları, BOM, üretim dosyaları, gömülü yazılım kaynakları ve teknik dokümanlar teslim listesinde açıkça yer almalıdır. Derleme ortamı, programlama adımları, arayüz tanımı ve test yöntemleri de tekrar kullanım için gereklidir. Üçüncü taraf araç ve bileşenlerin lisans koşulları ayrıca belirtilir.

VOMRO’da teknik ayrıntılardan önce talebiniz üzerine NDA imzalanır; projeye ait kaynak kodları, tasarım dosyaları ve teknik dokümanlar proje sonunda teslim edilir. İlk görüşme için makine işlevi, I/O listesi, besleme, haberleşme, yerleşim sınırı ve hedef adet bilgilerini hazırlayabilirsiniz. Eksik teknik ayrıntılar gereksinim çalışmasında tamamlanır. Kapsam ve kabul listesi netleştiğinde teklif de karşılaştırılabilir, teknik olarak incelenebilir bir proje çerçevesine dönüşür.

  • Düzenlenebilir EDA/CAD ve yazılım kaynakları
  • Üretim, arayüz, programlama ve test dokümanları
  • NDA, teslim listesi ve kapsamla başlayan proje
Makine kontrol mimarisini ihtiyaca göre karşılaştırın
YaklaşımNe zaman değerlendirilir?Başlıca karar
PLC ve hazır modüllerStandart işlev ve mevcut bakım ekosistemi uygunsaGenişleme, pano ve devreye alma kapsamı
PLC yanında yardımcı kartÖzel sensör, I/O veya haberleşme görevi varsaArayüz ve sorumluluk sınırları
Makineye özel kontrolörTekrarlanan, tanımlı kontrol işlevi bütünleşecekseGeliştirme, üretim testi ve yaşam döngüsü

Çalışma biçimi

Kararları proje planına dönüştürün.

Her proje aynı görünmez; ancak ölçülebilir gereksinim, kontrollü revizyon ve sahada doğrulama adımları değişmez.

  1. 01

    Mimariyi seçin

    Hazır kontrol, yardımcı kart ve özel kontrolör seçeneklerini aynı kapsamla karşılaştırın.

  2. 02

    Arayüzleri yazın

    I/O, besleme, protokol, mekanik ve makine durumlarını tek gereksinim listesinde toplayın.

  3. 03

    Pilotla doğrulayın

    Kabul senaryolarını gerçek makine, sensör ve yüklerle uygulayın.

  4. 04

    Teknik paketi alın

    Onaylı revizyonun kaynak, üretim, arayüz ve test dosyalarını teslim listesiyle kontrol edin.

Sık sorulanlar

Projeye başlamadan önce

Teknik kapsam, teslimatlar ve test planı projenizin gereksinimlerine göre birlikte netleştirilir.

Özel makine kontrol kartı PLC’ye göre her zaman ekonomik midir?

Hayır. Adet, tekrar kullanım, geliştirme ve test emeği, montaj ve bakım birlikte değerlendirilir. Karşılaştırma aynı işlev ve teslim kapsamıyla yapılmalıdır.

PNP ve NPN sensörleri tek girişe bağlayabilir miyiz?

Bu, tasarlanan giriş devresine bağlıdır. Sensör tipi ve bağlantı biçimi başlangıçta belirtilir; tek girişin iki tipe de uygun olduğu varsayılmaz. Gerekli seçenekler elektriksel tasarımda ele alınır.

Üretim testine neden ilk tasarımda karar verilmeli?

Programlama ve ölçüm noktalarına erişim kart yerleşimini etkiler. Kontroller geç düşünülürse fikstür, montaj veya kart revizyonu gerekebilir. Üretim testi, her birimin temel işlevlerini tekrar doğrulamayı hedefler.

Gerber dosyaları kaynak tasarım teslimi için yeterli mi?

Gerber gibi üretim çıktıları düzenlenebilir şematik ve PCB kaynağının yerine geçmez. VOMRO projelerinde ilgili kaynak tasarım dosyaları ve teknik dokümanlar proje sonunda teslim edilir; biçimler başlangıçta belirlenir.

Sizin projeniz, sizin ürününüz

Gizlilikle geliştirir, kaynaklarıyla teslim ederiz.

Teknik ayrıntıları paylaşmadan önce gizlilik sözleşmesi (NDA) ile çalışabiliriz. Proje sonunda geliştirdiğimiz kaynak kodları, tasarım dosyalarını ve teknik dokümanları size teslim ederiz.

  • Teknik bilgi paylaşımından önce NDA
  • Başlangıçta açık teslimat listesi
  • Proje sonunda kaynak ve teknik dosyalar
Gizlilik ve teslim sürecimiz
Fikrinizden başlayalım

Hayal ettiğiniz ürünü ve çözmek istediğiniz ihtiyacı konuşalım.