
Technischer Entscheidungsleitfaden · OEM Maschinenentwicklung

Individuelle Steuerplatinen für Maschinenhersteller: von der Entwicklung bis zur Fertigungsprüfung

Eine Steuerplatine für eine wiederkehrende Maschinenfamilie zu entwickeln bedeutet mehr, als das erste Muster zum Laufen zu bringen. Signalarten, Softwareverhalten, Varianten, Beschaffung, Prüfung und Service müssen gemeinsam berücksichtigt werden. Dieser Ratgeber unterstützt OEM-Maschinenhersteller dabei, ein individuelles Elektronikprojekt von der Angebotsvorbereitung bis zur Übergabe der Fertigungsdateien zu konkretisieren.

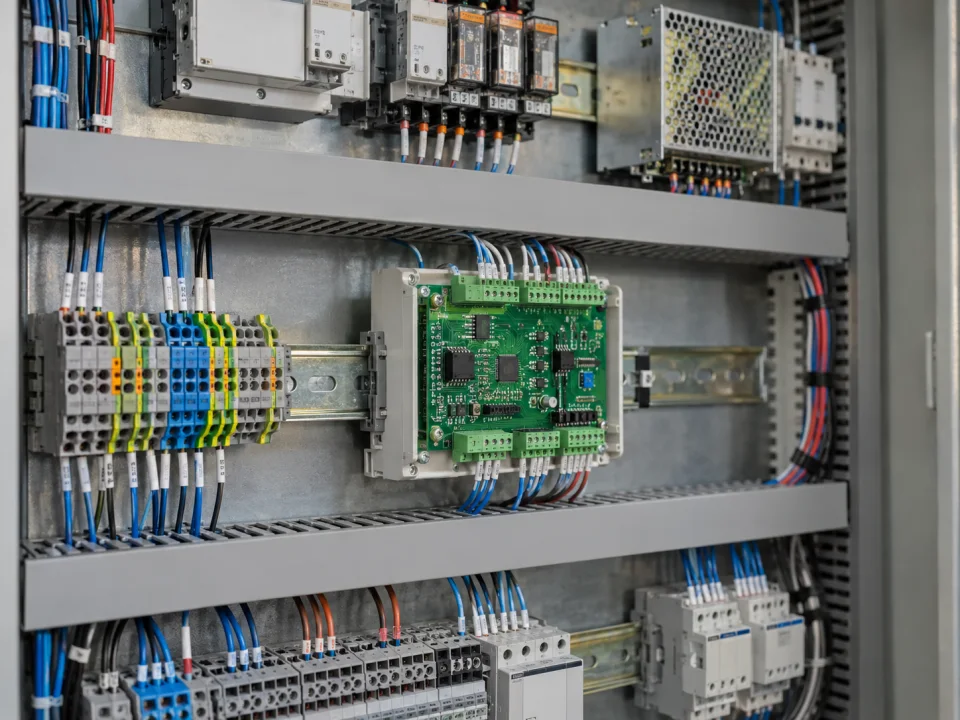
Repräsentative Anwendung der im Schaltschrank eingebauten Elektronikplatine für die Maschinensteuerung
Repräsentatives Anwendungsbild.
EntscheidungSPS, Zusatzplatine oder individuelle Steuerung
Grundlegende VorgabeI/O- und Maschinenzustandsliste
AusgabeValidierter Entwurf und technische Unterlagen

VOMRO Engineering-Ansatz

Der Nutzen einer Maschinenplatine zeigt sich sowohl am ersten Muster als auch in späteren Fertigungsläufen.

Bei neuen Verpackungs-, Dosier-, Vorrichtungs- oder speziellen Prozessmaschinen ist die Ausführung der elektronischen Steuerung eine frühe Entscheidung. Eine fertige SPS, eine ergänzende I/O-Platine und ein maschinenspezifischer Controller verursachen unterschiedliche Entwicklungsaufwände. Wiederholhäufigkeit der Funktion, Einstellbedarf des Bedienpersonals und Serviceorganisation des Herstellers beeinflussen diese Optionen. Beim Vergleich müssen die Leistungsumfänge gleich sein. Nur den Preis einer unbestückten PCB mit einer vollständigen Schaltschranklösung zu vergleichen, ist irreführend.

Der folgende Rahmen ist keine Bauteilauswahlliste. Er dient der Projektvorbereitung mit Festlegung von Steuerverantwortung, elektrischen Schnittstellen und Abnahmeverfahren. Zahlenbereiche beschreiben beispielhafte Schnittstellenarten; die tatsächlichen Projektgrenzen ergeben sich aus Sensoren, Lasten und Maschinenbedingungen. Ziel ist ein Entwurf, den der Kunde in seiner Maschine einsetzen, prüfen und mit den technischen Unterlagen übernehmen kann.

01

1. Aufgaben von SPS, ergänzender I/O-Platine und individuellem Controller trennen

Erfüllt ein Standardmodul den Bedarf, ist eine individuelle Platine nicht zwingend nötig. Häufig wechselnde Ablauflogik und eine vorhandene Wartungsinfrastruktur können für eine SPS sprechen. In derselben Maschine kann eine Zusatzplatine spezielle Sensormessungen, Impulsverarbeitung oder Protokollumsetzung übernehmen. Soll eine wiederkehrende, klar abgegrenzte Steuerfunktion in einer Einheit zusammengeführt werden, kommt ein umfassenderer individueller Controller in Betracht.

Eine individuelle Platine ist nicht immer günstiger oder schneller. Sie bringt Entwicklungs-, Prüf- und spätere Wartungsaufgaben mit sich. Erwartete Stückzahl, Modellunterschiede und Beschaffungsplan der Maschinenfamilie beeinflussen, ob sich dieser Aufwand lohnt. Dokumentieren Sie die Aufgabenteilung zwischen Hauptsteuerung, Bewegungsantrieben und Sicherheitsfunktionen. Das Verhalten bei Platinenfehlern oder Kommunikationsverlust muss Teil der Architekturentscheidung sein.

  • Die in einer Standardlösung fehlende Funktion klar beschreiben
  • Wiederholstückzahl, Varianten und Wartungsteam berücksichtigen
  • Steuerungs- und Sicherheitsverantwortlichkeiten getrennt definieren
02

2. Die I/O-Liste nicht auf die Kanalzahl beschränken

Für jeden Eingang sind Sensormodell, Versorgung, elektrischer Typ, Bereich und zeitliche Anforderungen anzugeben. Ein digitaler 24-V-PNP/NPN-Sensoranschluss unterscheidet sich von einer 0–10-V- oder 4–20-mA-Messschaltung. Bei Stromschleifen werden Sensorversorgung und gesamte Anschlussbedingungen untersucht, bei Spannungsmessungen Eingangsbereich und Quelleneigenschaften. Bei Encodern sind Kanalaufbau, Ausgangspegel, Frequenz und Leitungsangaben erforderlich.

Geben Sie für Ausgänge Lastart und Strom an, etwa Relais, Ventil, Leuchte oder Antriebseingang. Schalthäufigkeit und Einschaltzustand sind ebenfalls Vorgaben. Definieren Sie für Analogmessungen Zielgenauigkeit und Prüfpunkte, für Impulseingänge die kürzeste Ereignisdauer. Sind Pinbelegung und Kabelbaum Teile desselben Dokuments, können Mechanikteam und Integrator mit einer gemeinsamen Anschlussdefinition arbeiten.

  • Kanalname, Typ, Bereich, Einheit und Leitungsangaben
  • Ausgangslast, Strom und Anfangszustand
  • Messgenauigkeit, Zeitverhalten und Validierungsverfahren
03

3. 24-V-Versorgung und Maschinenumgebung unter realen Bedingungen betrachten

Die Nennversorgung beschreibt nicht die gesamte elektrische Umgebung. Einschaltfolge der Maschine, Ventil- und Relaislasten, Spannungseinbrüche, Motoreinflüsse und Masseverbindungen unterschiedlicher Einheiten müssen untersucht werden. Schutz, Filterung und Isolation werden entsprechend ausgelegt. Sensorversorgung und empfindliche Messtechnik auf derselben Platine beeinflussen auch Layout und Rückstrompfade.

Reset- und Einschaltverhalten der Platine werden gemeinsam mit der Software validiert. Festgelegt werden die Vermeidung unbeabsichtigt aktiver Ausgänge bei unzureichender Versorgung, der Einfluss eines Ausfalls auf Parameterspeicherung und die Betriebsbedingungen nach Spannungswiederkehr. Beim Einbau in den Schaltschrank werden Wärme, Luftstrom, Wartungszugang und Anschlussabstände geprüft. Ein Funktionstest im Labor und eine angestrebte elektrische oder Umweltvalidierung sind unterschiedliche Aufgaben. Umfang und Verantwortung erforderlicher externer Prüfungen werden gesondert geplant.

  • Versorgungsänderungen, Einschalten und Stromausfall
  • Erdung, Isolation und Leitungseinflüsse
  • Thermische Anordnung, Wartung und externer Prüfplan
04

4. Die Bedeutung von Modbus- oder CAN-Nachrichten dokumentieren

RS485 beschreibt die elektrische Verbindungsschicht, Modbus die Nachrichten und Vorgänge. Neben Topologie, Terminierung und Isolationsbedarf müssen Adressierung, Registertabelle und Datentypen definiert werden. Temperaturskalierung, Byte-Reihenfolge mehrbyteiger Felder und Darstellung ungültiger Werte können für die Integration entscheidend sein. Die offiziellen Modbus-Quellen behandeln Anwendungsprotokoll und serielle Leitung in getrennten Dokumenten.

Auch bei CAN genügt physische Kompatibilität nicht. Anwendungsprotokoll, Nachrichtenkennungen und Übertragungszyklen werden geklärt. Für jeden Befehl legen wir Berechtigung, Timeout und Ergebnisinformation fest. Darf ein erneut empfangener Startbefehl keinen zweiten Vorgang auslösen, wird das Softwareverhalten entsprechend gestaltet. Die Datendefinition muss als Übergabeunterlage dem SPS- oder Serverteam ermöglichen, die Schnittstelle auch ohne reales Gerät zu verstehen.

  • Physischer Netzwerkplan und separate Nachrichtenbeschreibung
  • Einheit, Skalierung, Adresse sowie Lese- und Schreibrechte
  • Timeout, Wiederholungen und Befehlsergebnisse
05

5. Maschinenzustände, Parameter und Modellvarianten festlegen

Es muss dokumentiert werden, welche Ereignisse Zustände wie Einschalten, Bereit, Betrieb, Warten, Fehler und Service verändern. Bedienerstopp, fehlendes Sensorsignal und Kommunikationsverlust müssen nicht dieselbe Reaktion auslösen. Es wird geklärt, ob Rezept- oder Parameteränderungen im laufenden Zyklus oder erst beim nächsten Start wirksam werden. Auch Bereichsprüfung gespeicherter Werte und Rückkehr zu Standardwerten sind Softwareanforderungen.

Soll dieselbe Platine in mehreren Maschinenmodellen eingesetzt werden, wird die Auswahl der Konfiguration festgelegt. Falsche Modelleinstellungen müssen erkennbar sein. Platinenstand, Softwareversion und Maschinenkonfiguration werden gemeinsam im Serviceprotokoll geführt. Für Updates im Feld sind Programmieranschluss, Berechtigungen und Versionskompatibilität von Anfang an zu berücksichtigen. Statt unnötig viele Varianten zu schaffen, werden gemeinsame und unterschiedliche Funktionen in einer klaren Tabelle verwaltet.

  • Zustandsübergänge und Neustart nach Fehlern
  • Parameterbereiche, Speicherung und Zeitpunkt der Anwendung
  • Modellkompatibilität von Hardware- und Softwareständen
06

6. BOM und Fertigungsprüfung bereits beim ersten Platinenentwurf planen

Die Stückliste (BOM) muss neben Kurzbezeichnungen auch definierte Bauteileigenschaften und Herstellerteilenummern enthalten. Verfügbarkeit und Alternativen kritischer Teile werden geprüft. Ein Ersatzbauteil kann elektrische, mechanische oder softwarebezogene Auswirkungen haben und gilt erst nach Prüfung als gleichwertig. Das Platinenlayout wird gemeinsam mit Steckerzugang, Montage, Programmierung und Prüfvorrichtung bewertet.

Die erforderlichen Prüfungen jeder gefertigten Platine werden von umfassenden Tests zur Designverifizierung getrennt. Schritte wie die Prüfung der Stromaufnahme, der Ein-/Ausgangskanäle, der Kommunikation und der Version werden wiederholbar gestaltet. Die Zuordnung des Prüfergebnisses zur Platinenkennung unterstützt die spätere Servicediagnose. VOMRO bietet PCB-Musterfertigung und Bestückungsunterstützung ausschließlich im Rahmen der selbst entwickelten Kundenprojekte an. Erkenntnisse aus der Pilotfertigung fließen in die abschließende Revision der Dateien ein.

  • BOM mit Herstellerteilenummern und geprüften Alternativen
  • Zugängliche Testpunkte für Programmierung und Prüfvorrichtung
  • Der Platinenkennung zugeordnetes Fertigungsprüfergebnis
07

7. Den Prototyp anhand von Maschinenszenarien abnehmen

Ordnen Sie jeder wesentlichen Anforderung eine Verifizierungsmethode zu. Analoge Eingänge lassen sich an festgelegten Referenzpunkten, Impulseingänge mit definierten Frequenzen und die Kommunikation mit gültigen und fehlerhaften Nachrichten prüfen. Das erwartete Ergebnis bei Sensorunterbrechung, Stromausfall und wiederholten Befehlen muss ausdrücklich beschrieben werden. Die geprüfte Hardware-Revision, die Softwareversion und die verwendeten Geräte werden dokumentiert.

An der Pilotmaschine zeigen sich Kabelführungen, Bedienereinflüsse und das Verhalten unter realer Last, die im Labortest nicht sichtbar sind. Die Befunde werden in eine Änderungsliste überführt; es wird dokumentiert, welche Korrektur in welcher Revision enthalten ist. Ein erfolgreicher Zyklus belegt nicht sämtliche Betriebsbedingungen. Eine Fertigungsentscheidung sollte erst nach Abschluss der vereinbarten Abnahmeszenarien getroffen werden. Der Zugang zur Maschine, zu realen Sensoren und zum Prozesswissen des Kunden für den Pilotversuch muss im Zeitplan berücksichtigt werden.

  • Zuordnung von Anforderung, Prüfbedingung und erwartetem Ergebnis
  • Erprobung mit realen Sensoren, Lasten und an der Pilotmaschine
  • Mit einer Revision abgeschlossene Befunde und Abnahmeprotokolle
08

8. Übergabe der Quelldateien und Projektstartpaket schriftlich festhalten

Fertigungsdaten allein sind nicht dasselbe wie bearbeitbare Designquellen. Die projektspezifischen EDA-Schaltplan- und PCB-Quelldateien, mechanischen CAD-Quelldateien, die BOM, Fertigungsdateien, Embedded-Softwarequellen und technischen Dokumente müssen in der Übergabeliste ausdrücklich aufgeführt sein. Für die erneute Nutzung sind auch die Build-Umgebung, Programmierschritte, Schnittstellenbeschreibung und Prüfmethoden erforderlich. Die Lizenzbedingungen von Werkzeugen und Komponenten Dritter werden gesondert angegeben.

Bei VOMRO wird auf Ihren Wunsch vor der Besprechung technischer Details eine NDA unterzeichnet; die projektspezifischen Quellcodes, Designdateien und technischen Dokumente werden zum Projektabschluss übergeben. Für das erste Gespräch können Sie Informationen zur Maschinenfunktion, I/O-Liste, Versorgung, Kommunikation, zu Einbaugrenzen und zur Zielstückzahl vorbereiten. Fehlende technische Details werden bei der Anforderungserarbeitung ergänzt. Sobald Umfang und Abnahmeliste feststehen, wird auch das Angebot zu einem vergleichbaren und technisch prüfbaren Projektrahmen.

Werden nach Projektbeginn neue Funktionen gewünscht, prüfen wir den Bedarf an Hardwareänderungen, Softwareentwicklung und erneuten Tests. Die Auswirkungen auf Kosten, Zeitplan und Lieferumfang werden vor der Umsetzung gesondert geklärt.

  • Bearbeitbare EDA-/CAD- und Softwarequellen
  • Dokumentation zu Fertigung, Schnittstellen, Programmierung und Prüfung
  • Projektbeginn mit NDA, Übergabeliste und Leistungsumfang
Vergleichen Sie Maschinensteuerungsarchitekturen nach Ihrem Bedarf
AnsatzWann kommt die Option infrage?Wesentliche Entscheidung
SPS und StandardmoduleWenn Standardfunktionen und die vorhandene Wartungsinfrastruktur passenUmfang von Erweiterung, Schaltschrank und Inbetriebnahme
Zusatzplatine neben der SPSBei speziellen Sensor-, I/O- oder KommunikationsaufgabenSchnittstellen und Verantwortungsgrenzen
Maschinenspezifische SteuerungWenn wiederkehrende, definierte Steuerungsfunktionen integriert werden sollenEntwicklung, Fertigungsprüfung und Lebenszyklus

Wie es funktioniert

Verwandeln Sie Entscheidungen in einen Projektplan.

Nicht jedes Projekt sieht gleich aus; Die messbaren Anforderungen, die kontrollierte Überarbeitung und die Schritte zur Feldverifizierung bleiben jedoch unverändert.

  1. 01

    Architektur auswählen

    Vergleichen Sie Standardsteuerung, Zusatzplatine und individuelle Steuerung bei gleichem Leistungsumfang.

  2. 02

    Schnittstellen dokumentieren

    Fassen Sie I/O, Versorgung, Protokoll, Mechanik und Maschinenzustände in einer Anforderungsliste zusammen.

  3. 03

    Prüfen Sie im Pilotversuch

    Führen Sie die Abnahmeszenarien mit der realen Maschine, realen Sensoren und Lasten durch.

  4. 04

    Technisches Paket übernehmen

    Prüfen Sie die Quell-, Fertigungs-, Schnittstellen- und Testdateien der freigegebenen Revision anhand der Übergabeliste.

häufig gestellte Fragen

Vor Beginn des Projekts

Der technische Umfang, die zu liefernden Leistungen und der Testplan werden gemeinsam entsprechend den Anforderungen Ihres Projekts geklärt.

Ist eine individuelle Maschinensteuerungsplatine immer wirtschaftlicher als eine SPS?

Nein. Stückzahl, Wiederverwendung, Entwicklungs- und Prüfaufwand, Montage und Wartung werden gemeinsam bewertet. Der Vergleich muss sich auf dieselben Funktionen und denselben Lieferumfang beziehen.

Können PNP- und NPN-Sensoren an denselben Eingang angeschlossen werden?

Das hängt von der ausgelegten Eingangsschaltung ab. Sensortyp und Anschlussart werden zu Beginn angegeben; es wird nicht vorausgesetzt, dass ein Eingang für beide Typen geeignet ist. Die benötigten Optionen werden beim elektrischen Design berücksichtigt.

Warum muss die Fertigungsprüfung bereits beim ersten Design festgelegt werden?

Der Zugang zu Programmier- und Messpunkten beeinflusst das Platinenlayout. Werden die Prüfungen erst spät berücksichtigt, können Änderungen an Prüfvorrichtung, Montage oder Platine erforderlich werden. Die Fertigungsprüfung dient dazu, die Grundfunktionen jeder Einheit wiederholt zu verifizieren.

Reichen Gerber-Dateien für die Übergabe der Designquellen aus?

Fertigungsdaten wie Gerber-Dateien ersetzen keine bearbeitbaren Schaltplan- und PCB-Quelldateien. Bei VOMRO-Projekten werden die zugehörigen Designquellen und technischen Dokumente zum Projektabschluss übergeben; die Formate werden zu Beginn festgelegt.

Welche Kosten werden im Angebot für eine kundenspezifische Steuerungsplatine getrennt ausgewiesen?

Schaltungs- und Leiterplattenentwicklung, Embedded-Software sowie Prototypenentwicklung und Validierung gehören zum Entwicklungsumfang. Die Kosten für Bauteile, Leiterplattenfertigung, Bestückung, Programmierung und Prüfung der später produzierten Platinen werden gesondert betrachtet. Falls Prüfadapter, mechanische Teile oder externe Laborleistungen erforderlich sind, wird auch deren Umfang im Angebot angegeben. Angebote sollten anhand desselben Lieferumfangs und derselben Produktionsstückzahl verglichen werden.

Wovon hängt der Zeitplan vom ersten Muster bis zur Produktion ab?

Die Klarheit der Anforderungen, die Bauteilbeschaffung, die Musterfertigung, der Softwareumfang und der Zugang zur Pilotmaschine beeinflussen den Zeitplan. Das erste funktionsfähige Muster und ein produktionsreifer Revisionsstand sind getrennte Entwicklungsstufen. Testergebnisse und erforderliche Korrekturen werden ebenfalls eingeplant. Statt vor der technischen Prüfung eine feste Anzahl von Wochen oder einen verbindlichen Liefertermin zu nennen, legen wir gemeinsam die Projektphasen und die erforderlichen Beiträge des Kunden fest.

Ihr Projekt, Ihr Produkt

Wir entwickeln vertraulich und übergeben die Quelldateien.

Vor dem Austausch technischer Details können wir mit einer Geheimhaltungsvereinbarung (NDA) arbeiten. Zum Projektabschluss übergeben wir Ihnen die von uns entwickelten Quellcodes, Designdateien und technischen Dokumente.

  • Vor der Weitergabe technischer Informationen NDA
  • Von Beginn an eine klare Übergabeliste
  • Quell- und technische Dateien am Ende des Projekts
Unser Datenschutz- und Lieferprozess
Beginnen wir mit Ihrer Idee

Klären wir den Umfang der Steuerungsplatine für Ihre Maschine.

Beschreiben Sie die Aufgabe Ihrer Maschine, das vorhandene Steuerungskonzept und die geschätzte Produktionsstückzahl. Im Erstgespräch klären wir gemeinsam, welche technischen Angaben noch fehlen und welche Arbeiten für die Angebotserstellung erforderlich sind.