
Gemeinsame Entwicklung von Kamera, Software und Maschine

Mess- und Qualitätsprüfsysteme mit industrieller Bildverarbeitung

Wir entwickeln Bildverarbeitungssysteme, die Teileabmessungen in der Fertigungslinie bewerten und Grat oder Verformung unterscheiden. VOMRO entwickelt Kamera, Objektiv, Beleuchtung, Elektronik, Software und mechanische Anordnung gemeinsam anhand Ihres realen Bauteils. Wir wählen regelbasierte Verfahren oder künstliche Intelligenz nach Prüfaufgabe und verifizieren die Ergebnisse anhand von Referenzmessungen und Abnahmemustern.

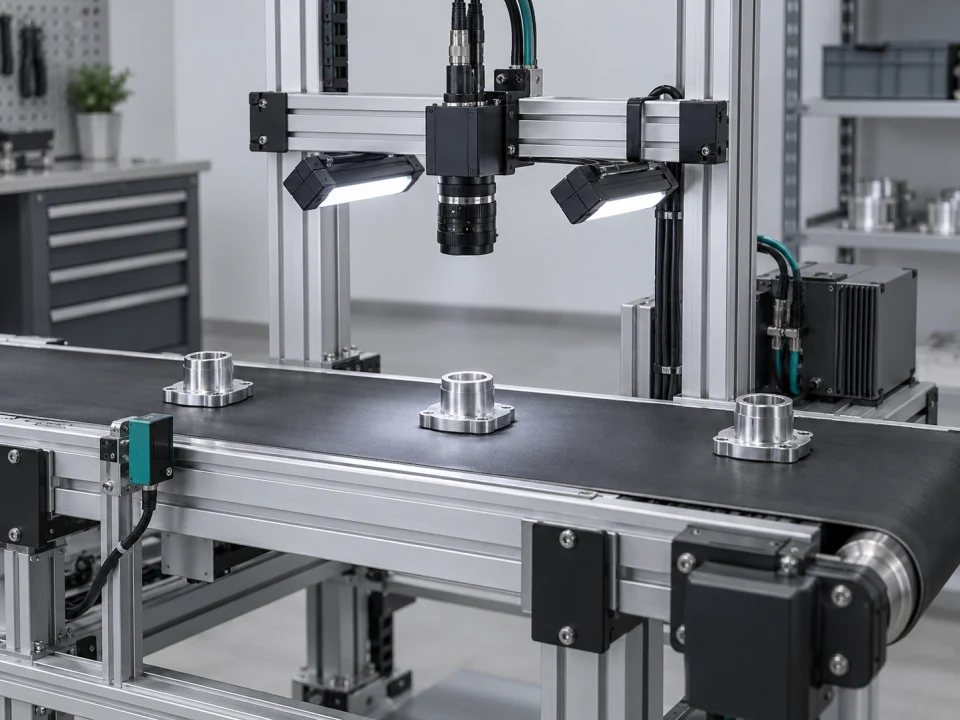
Kamera, Triggersensor und Bildverarbeitungsstation, die das sich auf dem Förderband bewegende Metallteil unter kontrolliertem Licht untersucht
Beispielhafte Anwendung
AnfangReale Teile und Fehlermuster
IntegritätOptik, Software und Linienmechanik
AbnahmeVerifizierung von Messung und Klassifikation

Ihr Projekt, Ihr Produkt

Wir entwickeln vertraulich und übergeben die Quelldateien.

Vor dem Austausch technischer Details können wir mit einer Geheimhaltungsvereinbarung (NDA) arbeiten. Zum Projektabschluss übergeben wir Ihnen die von uns entwickelten Quellcodes, Designdateien und technischen Dokumente.

  • Vor der Weitergabe technischer Informationen NDA
  • Von Beginn an eine klare Übergabeliste
  • Quell- und technische Dateien am Ende des Projekts
Unser Datenschutz- und Lieferprozess

VOMRO Engineering-Ansatz

Wir machen das zu prüfende Merkmal unter den realen Bedingungen Ihrer Linie sichtbar.

In der Metallbearbeitung, Kunststoffteilefertigung, Montage und ähnlichen Prozessen entstehen unterschiedliche Anforderungen an die Sichtprüfung. Liegt die Außenkontur eines Teils innerhalb der Toleranz, ist eine Bohrung vorhanden, befindet sich Grat an der Schnittkante, wurde das Teil bei der Montage verbogen? Diese Fragen lassen sich möglicherweise nicht mit demselben Bildaufbau beantworten. Betrachtungsrichtung, Material, Oberflächenglanz und Bewegung beeinflussen, welche Merkmale die Kamera unterscheiden kann.

Für eine erste Bewertung können Sie die technische Zeichnung des Teils, Zieltoleranz oder Fehlergröße, Liniengeschwindigkeit und reale Muster bereitstellen. Mit Gutteilen, fehlerhaften Teilen und Grenzmustern werden Bildaufnahmeversuche durchgeführt; die Ergebnisse werden mit Referenzmessungen verglichen. Es wird definiert, welche Aktion in der Linie aus der Messung oder Fehlerentscheidung folgt. VOMRO entwickelt das Elektronik-, Software- und Mechaniksystem passend zum eigenen Fertigungsprozess oder zur entwickelten Maschine des Kunden.

Von der Bewegung zum Bild, vom Bild zur Entscheidung

Wie erfolgt die Prüfung eines Teils auf dem Förderband?

Wählen Sie die Prüfart und betrachten Sie Kamerasichtfeld, bewegtes Teil und markierten Bereich gemeinsam.

Beispielhafte Bildverarbeitungsstation, in der Metallteile auf einem Förderband mit Kamera und kontrollierter Beleuchtung geprüft werden
Beispielhafter Prüfablauf
  1. 01 Teil löst Aufnahme aus
  2. 02 Bild wird aufgenommen
  3. 03 Bereich wird bewertet

Im Gratmodus wird der überstehende Bereich an der Kante des Beispielwerkstücks markiert, während er das Kamerasichtfeld durchläuft.

Beispielhafte interaktive 3D-Simulation. Die gezeigten Bewegungen und Markierungen stellen weder die Leistung eines realen Systems noch Messergebnisse dar.

Beispielhafte interaktive 3D-Simulation · Im realen Projekt werden Beleuchtung, Optik, Triggerung, Kalibrierung und Abnahmetests gemeinsam festgelegt.
01

Wir behandeln Maßprüfung, Grat und Verformung als getrennte Anforderungen

Bei Messungen von Durchmesser, Breite, Bohrungsposition oder Konturabweichung werden Prüfmerkmal, Bezug und Toleranz definiert. Bei der Gratprüfung wird festgelegt, wo und aus welcher Ansicht ein über die Kante hinausragender Bereich gesucht wird. Das bloße Erkennen eines Fehlers und das Messen seiner physischen Größe sind unterschiedliche Ergebnisse. In der technischen Anforderung wird angegeben, auf welche Ebene oder Fläche sich die Messung bezieht.

Es wird geprüft, ob Verformung eine Konturänderung in der Bildebene, eine Höhenänderung oder eine Biegung bedeutet. Reicht eine zweidimensionale Ansicht nicht aus, werden andere Blickrichtungen oder eine 3D-Profilmessung bewertet. Für jede Fehlerart werden Sichtbarkeit, Akzeptanzgrenze und Referenzprüfverfahren gemeinsam festgelegt. So werden unterschiedliche Qualitätsentscheidungen nicht unter einer einzigen Gut-/Schlecht-Kennzeichnung vermischt.

  • Maß, Bezug, Toleranz und Prüfbereich
  • Getrennte Definition von Kantengrat und Oberflächenfehler
  • Unterscheidung zwischen 2D-Kontur und Höhen-/Verformungsanforderung
02

Wir wählen Kamera, Objektiv und Beleuchtung anhand des realen Teils

Eine Durchlichtbeleuchtung kann die Außenkontur hervorheben; eine Spur oder ein Grat auf der Oberfläche kann andere Beleuchtungsrichtungen erfordern. Glänzendes Metall, dunkler Kunststoff und strukturierte Oberflächen erzeugen nicht denselben Kontrast. Sichtfeld, Arbeitsabstand, Optik und Beleuchtungsanordnung werden auf das Zielmerkmal abgestimmt. Änderungen des Umgebungslichts oder Verschmutzung dürfen nicht dazu führen, dass die gute Bildqualität des ersten Musters in der Produktion nicht aufrechterhalten werden kann.

Bei bewegten Teilen sind Belichtung und Ausleseverfahren des Sensors wichtig. Flächenkamera und Zeilenkamera (Line-Scan) werden anhand von Teilegeometrie, Zuführung und Prüfbereich verglichen. Kameraauflösung allein stellen wir nicht als Messgenauigkeit dar. Im Prototypenaufbau prüfen wir, ob der gesuchte Fehler tatsächlich unterscheidbar ist und kritische Maße unter definierten Bedingungen bewertet werden können.

  • Auf Teileoberfläche und Fehlerrichtung abgestimmte Beleuchtung
  • Gemeinsame Bewertung von Sichtfeld, Optik und Belichtung
  • Erster Bildaufnahmeversuch mit realen Mustern
03

Wir entwickeln mechanische Vorrichtung, Triggerung und elektronische Schnittstellen gemeinsam

Höhe, Ausrichtung und Schwingung des Teils relativ zur Kamera gehören zu den Messbedingungen. Kamerahalterung, Beleuchtungsgehäuse, Teileführung und gegebenenfalls Vorrichtung werden gemeinsam mit der vorhandenen Linienanordnung entwickelt. Auch Reinigung, Einstellung und Servicezugang werden berücksichtigt. Soll die Prüfung ohne Anhalten des Teils erfolgen, wird untersucht, welche Positionsstabilität die Zuführung dabei gewährleistet.

Die Bildaufnahme wird mit Triggersignalen von Lichtschranke, Encoder oder Liniensteuerung abgestimmt. Wenn individuelle Elektronik erforderlich ist, entwickeln wir die elektrische Schnittstelle zwischen Sensor, Beleuchtung und SPS. Damit das Ergebnis dem richtigen Teil zugeordnet wird, werden Identitäts- und Positionsverfolgung definiert. Veränderliche Geschwindigkeit oder Teileabstände bis zur Ausschleusstelle werden nicht einfach durch die Annahme einer festen Zeitverzögerung übergangen.

  • Halterung, Vorrichtung, Führung und Schutzmechanik
  • Synchronisierung von Sensor, Encoder und Beleuchtung
  • Teileidentität und Positionsverfolgung in der Linie
04

Die Prüfaufgabe bestimmt die Wahl zwischen Bildverarbeitung und künstlicher Intelligenz

Die Position einer klaren Kante, die Anzahl von Bohrungen oder der Vergleich einer definierten Kontur lassen sich mit regelbasierten Werkzeugen lösen. Für Oberflächenfehler mit großer Erscheinungsvielfalt oder Klassifikationsaufgaben kann die Entwicklung eines KI-Modells erwogen werden. Es wird weder vorausgesetzt, dass jedes Kameraprojekt KI benötigt, noch dass ein zusätzliches Modell schlechte Bilder automatisch verbessert.

Wird KI eingesetzt, gehören Mustersammlung, Kennzeichnung, Training und unabhängige Testdaten zum Leistungsumfang. Werden sehr ähnliche Bilder desselben Teils zwischen Training und Test vermischt, kann das Ergebnis zu positiv erscheinen. Modellversion, Entscheidungsschwelle und Betriebsbedingungen werden dokumentiert. Geometrische Messung kann in geeigneten Anwendungen mit einer erlernten Fehlerentscheidung kombiniert werden; der Konfidenzwert eines Modells ersetzt keine physische Messgenauigkeit.

  • Mess- und Regelwerkzeuge für definierte Geometrien
  • Daten- und Modellbedarf entsprechend der Erscheinungsvielfalt
  • Versionsverfolgung von Modell, Rezept und Entscheidungsschwelle
05

Integration mit SPS, Ausschleusmechanismus und Aufzeichnungssystem

Das Bildverarbeitungsergebnis kann zusammen mit Messwert und Fehlercode an die SPS oder die jeweilige Steuerungssoftware übertragen werden. Für Zustände wie Teil erfasst, Prüfung abgeschlossen und Ergebnis gültig wird eine Schnittstelle definiert. Dass der Ausschleusmechanismus den Befehl erhalten hat und dass das Teil tatsächlich ausgeschleust wurde, sind verschiedene Ereignisse; erforderliche Bestätigungssensoren und Mechanik werden entsprechend geplant.

Fehlende Bildaufnahme, verlorener Trigger, Kommunikationsunterbrechung und Überschreitung der Ergebniszeit werden von einem regulären Gut-Ergebnis getrennt. Die Prüfstation ergänzt das vorhandene Steuerungssystem; die Sicherheitsfunktionen der Maschine verbleiben in der geeigneten Sicherheitssteuerung und Architektur, die anhand der Risikobeurteilung festgelegt werden. Der Softwareumfang für Produktrezepte, Benutzerrechte, Beispielbilder und Ereignisprotokolle richtet sich nach dem Wartungs- und Rückverfolgbarkeitsbedarf des Kunden.

  • Ergebnis, Teileidentität und SPS-Handshake
  • Trennung von Ausschleusbefehl und Kontrolle des physischen Ergebnisses
  • Szenarien für ungültige Prüfungen und Verbindungsverlust
06

Wir verknüpfen Genauigkeitsaussagen mit realen Mess- und Verifizierungsdaten

Um eine Länge in Pixeln in physische Einheiten umzuwandeln, ist eine anwendungsgerechte Kalibrierung erforderlich. Optik, Kameraposition und Messebene gehören zu diesem Zusammenhang. Die Messung wird mit einem Referenzverfahren verglichen; das Verhalten an verschiedenen Positionen und bei wiederholten Teilen wird bewertet. Ändert sich die Position von Kamera oder Objektiv, werden die betreffenden Prüfungen wiederholt. Auflösung, Wiederholbarkeit und Genauigkeit werden als getrennte Kriterien behandelt.

Bei der Fehlerprüfung werden die unnötige Ablehnung eines Gutteils und die Annahme eines fehlerhaften Teils getrennt erfasst. Grenzmuster, unterschiedliche Fertigungschargen und reale Linienbedingungen gehören zum Verifizierungsplan. Die Leistung wird unter Angabe von Datensatz, Fehlerdefinition, Linienbedingungen und Softwareversion beschrieben. Ohne Tests versprechen wir keine bestimmte Geschwindigkeit, Toleranz oder Fehlererkennungsrate. Anhand der Piloterkenntnisse werden messbare Abnahmebedingungen vervollständigt.

  • Referenzmessung und Kalibrierplan
  • Getrennte Bewertung von Falschablehnung und Fehlerannahme
  • Mit Daten, Bedingungen und Version beschriebenes Abnahmeergebnis
07

Vom Prototyp zur Pilotlinie, von Vertraulichkeit zu Quelldateien

Zunächst werden Bildaufnahme und kritische Funktionen verifiziert; anschließend werden Elektronik, Mechanik und Software in der Pilotstation zusammengeführt. Für die Wartung werden Reinigung von Beleuchtung und Objektiv, Rezeptwechsel und erneute Verifizierung festgelegt. PCB-Musterfertigung und Bestückungsunterstützung für die benötigte individuelle Platine werden ausschließlich für von VOMRO entwickelte Kundenprojekte angeboten. Umfang, Abnahmeliste und technische Liefergegenstände werden zu Beginn geklärt.

Auf Ihren Wunsch unterzeichnen wir vor technischen Details eine Geheimhaltungsvereinbarung (NDA). Projektspezifische Quellcodes, Elektronik- und PCB-Designquellen, mechanische CAD-Dateien und technische Dokumente werden zum Projektabschluss übergeben. Auch im KI-Umfang entwickelte Modellergebnisse, Trainings-/Ausführungsinformationen und Grenzen der Datenübergabe werden aufgelistet; Lizenzbedingungen von Werkzeugen, Modellen und Bibliotheken Dritter werden gesondert erläutert. Das erste Gespräch können Sie mit Teilezeichnung, Mustern, Prüfziel und Informationen zur vorhandenen Linie beginnen.

Im Angebot werden die Bereiche Bildaufnahmeversuch, Kamera- und Optikhardware, mechanischer Aufbau, Software- oder Modellentwicklung, Linienintegration und Inbetriebnahme getrennt beschrieben. Weiterzuverwendende Geräte und Lizenzen von Drittanbietern werden ebenfalls aufgeführt. Der Preis einer einzelnen Kamera entspricht nicht den Kosten einer vollständigen Prüfstation.

  • Musterversuch, Pilotstation und Abnahmeplan
  • NDA auf Wunsch und kundenspezifische Entwicklung
  • Übergabe von Quellen, Design- und technischen Dateien zum Projektabschluss

Wie es funktioniert

Es ist ein offener Prozess vom Start bis zur Auslieferung.

Nicht jedes Projekt sieht gleich aus; Die messbaren Anforderungen, die kontrollierte Überarbeitung und die Schritte zur Feldverifizierung bleiben jedoch unverändert.

  1. 01

    Wir definieren die Prüfung

    Wir prüfen technische Zeichnung, Muster, Fehlerarten und Linienbedingungen gemeinsam.

  2. 02

    Wir verifizieren die Bildaufnahme

    Wir bewerten das Prüfmerkmal anhand von Optik, Beleuchtung, Belichtung und Teilepräsentation.

  3. 03

    Wir entwickeln die Station

    Wir führen Elektronik, Software, Mechanik und SPS-Schnittstellen in der Pilotlinie zusammen.

  4. 04

    Wir schließen Abnahme und Übergabe ab

    Wir führen die definierten Tests durch und übergeben die freigegebenen Quellen und technischen Dokumente.

häufig gestellte Fragen

Vor Beginn des Projekts

Der technische Umfang, die zu liefernden Leistungen und der Testplan werden gemeinsam entsprechend den Anforderungen Ihres Projekts geklärt.

Sind kamerabasierte Messung und Gratprüfung ohne Bandstopp möglich?

Die Machbarkeit hängt von Teil, Geschwindigkeit, Beleuchtung, Optik und Triggerbedingungen ab. Mit realen Mustern werden Bildaufnahmeversuche durchgeführt; Messung und Entscheidungszeit werden gemeinsam in der Pilotlinie bewertet.

Können Sie eine Bildverarbeitungsstation in eine vorhandene Fertigungslinie integrieren?

Ja. Nach Prüfung der vorhandenen Anordnung, SPS-Schnittstelle, des Teileflusses und Ausschleusmechanismus wird der Integrationsumfang festgelegt. Die Verantwortlichkeiten für Steuerung und Sicherheit werden zu Beginn getrennt.

Verwenden Sie bei jedem Qualitätsprüfprojekt künstliche Intelligenz?

Nein. Bei definierter Geometrie und geeigneter Bildqualität kann eine regelbasierte Messung ausreichen. Der KI-Bedarf richtet sich nach der Erscheinungsvielfalt und der Aufgabe, die anhand von Daten verifiziert werden kann.

Werden Software- und mechanische Designquellen übergeben?

Projektspezifische Quellcodes, PCB-/Elektronik- und mechanische CAD-Quellen sowie technische Dokumente werden zum Projektabschluss übergeben. Dateiformate und Übergabeliste werden zu Beginn festgelegt; Lizenzen Dritter werden gesondert erläutert.

Können wir mit NDA arbeiten, bevor wir technische Details weitergeben?

Ja. Bevor Sie technische Einzelheiten Ihres Projekts teilen, können wir gemeinsam eine Geheimhaltungsvereinbarung (NDA) abschließen.

Können wir zunächst nur mit einem Versuch an Musterteilen beginnen, bevor wir über die gesamte Station entscheiden?

Für die erste Phase kann ein gesonderter Bildaufnahmeversuch vereinbart werden. Die zu untersuchenden Muster, der gesuchte Fehler oder die zu messende Größe sowie die am Ende bereitzustellenden Ergebnisse werden vorab festgelegt. Die Ergebnisse unterstützen die Entscheidung über den nächsten Schritt zur Linienintegration. Sie ersetzen nicht die Abnahme einer vollständigen Produktionsstation.

Können Sie unsere vorhandene Kamera, unser Objektiv oder unseren Computer verwenden?

Wir prüfen Modell, Anschlüsse, Triggermöglichkeiten und Softwarezugriff der vorhandenen Geräte. Sichtfeld, Bildqualität und Verarbeitungszeit werden anhand realer Muster bewertet. Geräte, deren Eignung bestätigt wurde, können weiterverwendet werden. Dass ein Gerät funktioniert, bedeutet jedoch nicht, dass es für die neue Prüfaufgabe ausreicht. Erforderliche Lizenzen und auszutauschende Komponenten werden im Projektumfang aufgeführt.

Beginnen wir mit Ihrer Idee

Bewerten wir gemeinsam die Prüfaufgabe an Ihrem Bauteil.

Beschreiben Sie das zu messende Merkmal oder den zu erkennenden Fehler und stellen Sie Musterteile sowie Informationen zur vorhandenen Produktionslinie bereit. Gemeinsam klären wir den Umfang des ersten Versuchs und die für ein Angebot erforderlichen Angaben.