
Messbare Abnahmekriterien, nachvollziehbare Ergebnisse

Entwicklung individueller Messgeräte, Prüfvorrichtungen und Testautomatisierung

Wir entwickeln individuelle Messgeräte und Testautomatisierung, um Produktfunktionen oder Fertigungsqualität zu prüfen. Sensorelektronik, Datenerfassungsplatine, mechanische Prüfvorrichtung und Testsoftware werden auf dieselben Messziele abgestimmt. Für die End-of-Line-Prüfung definieren wir zu Beginn Abnahmegrenzen, Bedienabläufe, Zykluszeit und die Aufzeichnungen, die zur jeweiligen Seriennummer gespeichert werden.

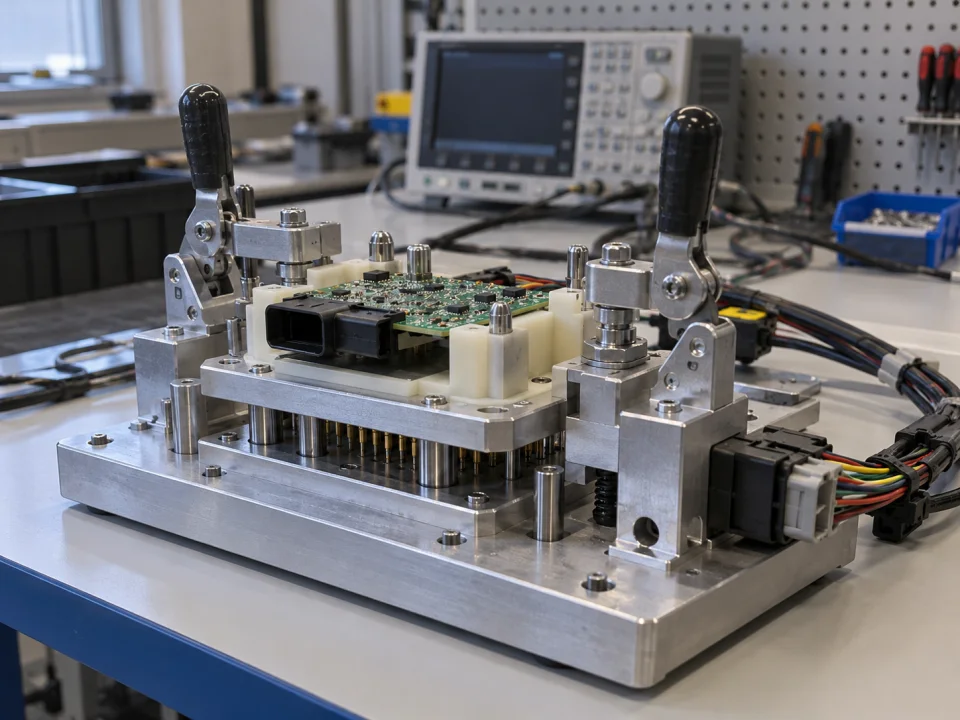
Beispiel einer Funktionstestvorrichtung mit Spannvorrichtung zur Positionierung eines Automobilelektronikmoduls
Repräsentatives Anwendungsbild.
UmfangGerät, Prüfvorrichtung und Software
FokusWiederholbares Prüfergebnis
AufzeichnungSeriennummer und Änderungsstand

Ihr Projekt, Ihr Produkt

Wir entwickeln vertraulich und übergeben die Quelldateien.

Vor dem Austausch technischer Details können wir mit einer Geheimhaltungsvereinbarung (NDA) arbeiten. Zum Projektabschluss übergeben wir Ihnen die von uns entwickelten Quellcodes, Designdateien und technischen Dokumente.

  • Vor der Weitergabe technischer Informationen NDA
  • Von Beginn an eine klare Übergabeliste
  • Quell- und technische Dateien am Ende des Projekts
Unser Datenschutz- und Lieferprozess

VOMRO Engineering-Ansatz

Zunächst bestimmen wir, was unter welchen Bedingungen und mit welcher Zuverlässigkeit gemessen werden soll.

Bei einem Messsystem im Labor stehen Flexibilität und detaillierte Daten im Vordergrund, bei einer Prüfvorrichtung in der Fertigung dagegen Wiederholbarkeit, Bedienabläufe und Prüfzeit. Messbereich, Zielfehler, Abtastung, Kanalzahl und physische Anschlüsse werden gemeinsam definiert.

VOMRO entwickelt kundenspezifische Sensorelektronik, Datenerfassungsplatinen, Embedded-Software, mechanische Prüfvorrichtungen und Testanwendungen gemeinsam. Ausgangspunkt kann die Idee für ein Messgerät, eine Funktionsprüfstation für ein vorhandenes Produkt oder eine End-of-Line-Testautomatisierung sein. Auf Wunsch schließen wir vor dem technischen Austausch ein NDA ab. Die angestrebte Messleistung validieren wir durch Projektprüfungen; erforderliche externe Kalibrierungen und Konformitätsbewertungen planen wir gesondert.

01

Wird ein Messgerät oder eine Produktprüfstation benötigt?

Bei einem individuellen Gerät zur Messung von Druck, Kraft, Temperatur, Position, Strom oder Spannung sind Einsatzbereich und Bedingungen die zentralen Vorgaben. In der Fertigungsprüfung wird festgelegt, welche Fehler erkannt werden sollen und was als erfolgreiches Ergebnis gilt. In der Automobilelektronik können für ECU, zusätzliche Steuermodule oder Kabelbäume Versorgungs-, Ein-/Ausgangs-, Durchgangs- und Kommunikationsprüfungen erforderlich sein. Liegt eine dokumentierte CAN- oder LIN-Schnittstelle vor, können Nachrichten und erwartete Reaktionen mit dem Kunden festgelegt und in die Funktionsprüfung aufgenommen werden.

Produktvarianten, Stückzahl, Anzahl der Bedienpersonen und gewünschte Zykluszeit beeinflussen die Prüfarchitektur. Prototypenvalidierung und die Prüfung jedes gefertigten Produkts werden getrennt geplant. Grenzen für Funktion, Kommunikation, Versorgungsstrom und Sensorreaktion legen wir mit dem Kunden fest. Das Ergebnis umfasst mehr als bestanden oder nicht bestanden: Fehlerursache und erneut zu untersuchender Schritt werden nachvollziehbar aufgezeichnet.

  • Projektspezifische Messgeräte und Datenerfassungseinheiten
  • Funktionsprüfung und End-of-Line-Prüfstationen
  • Produktvarianten, Zykluszeit und Fehlerszenarien
02

Wie beeinflussen Sensor und Analog-Frontend die Zielgenauigkeit?

Ein Sensorausgang eignet sich möglicherweise nicht unmittelbar für einen Mikrocontroller. Für Brückensensoren, kleine Spannungen, Stromausgänge oder Widerstandsmessungen werden Versorgung, Verstärker, Filter und Wandler jeweils gesondert bewertet. Neben der Bitzahl des ADC sind Eingangsbereich, tatsächliches Rauschverhalten, Referenz, Einschwingzeit und Kanalumschaltung wichtig. Benötigte Bandbreite, Filterung und Abtastverfahren werden gemeinsam gewählt.

Offset, Verstärkung, Temperaturdrift sowie Kabel-, Anschluss- und Sensoreinflüsse werden im gesamten Fehlerbudget berücksichtigt. Bei kleinen Signalpegeln können PCB-Layout, Abschirmung und Versorgungsrauschen das Ergebnis entscheidend beeinflussen. Sind Isolation oder Eingangsschutz erforderlich, wird auch deren Einfluss auf die Messleistung bewertet. Am Prototyp vergleichen wir erwartetes Verhalten und reale Daten anhand von Nulleingang, bekannten Referenzpunkten und Wiederholungsmessungen. Eine Gerätegenauigkeit wird nicht allein auf Grundlage eines Bauteildatenblatts angegeben.

  • Sensorversorgung, Signalaufbereitung und Analogfilter
  • Auswahl von ADC, Referenz, Rauschverhalten und Einschwingzeit
  • Fehlerbudget von den Bauteilen bis zum Gesamtsystem
03

Wie sorgt eine mechanische Prüfvorrichtung für wiederholbare Ergebnisse?

Bei der Prüfvorrichtung stehen korrekte Produktpositionierung, wiederholbare Kontaktierung und verständliche Bedienabläufe im Mittelpunkt. Federkontaktstifte, Steckverbinder, Kontaktflächen, Klemmung und Produkttoleranzen werden gemeinsam bewertet. Für ein Automobilmodul können ein Adapter am Produktstecker, repräsentative Lasten und ein Kabelsatz erforderlich sein. Pinzuordnung und Durchgangsprüfung eines Kabelbaums bilden einen anderen Prüfablauf. Die Erkennung falscher Positionierung und fehlender Verbindungen wird vorgesehen. Fertigungsfunktionsprüfung, Fahrzeugzulassung und Produktzertifizierung werden getrennt betrachtet.

Kontaktwiderstand, Kabel und Adapterplatine der Vorrichtung gehören zur Messkette. Bei Anwendungen wie der Messung kleiner Widerstände wird das Anschlussverfahren gesondert ausgelegt. Mechanischer Verschleiß, Austausch der Kontaktstifte, Reinigung und Wartungszugang beeinflussen die Ergebnisstabilität während der Fertigung. Bei elektrischen Lasten, bewegten Teilen oder Bedienereingriffen werden Schutzvorrichtungen und Verriegelungen anhand einer Risikobeurteilung festgelegt. Anforderungen an die Fertigungssicherheit werden in den Abnahmeplan aufgenommen.

  • Produktspezifische Aufnahme-, Anschluss- und Adapterkonstruktion
  • Wiederholbare Kontaktierung, Toleranzen und Wartungszugang
  • Einfluss der Vorrichtung im Mess- und Prüfplan berücksichtigen
04

Prüfrezept, Seriennummer und Ergebnisaufzeichnung in der End-of-Line-Testautomatisierung

Testautomatisierung umfasst mehr als das Senden eines Befehls und das Auslesen eines Ergebnisses. Produktseriennummer, Hardware- und Softwarestand, Prüfrezept, Stationsinformationen und Messwerte werden gemeinsam aufgezeichnet. Gibt es Programmierung, Kennungsvergabe oder Kalibrierung, werden Reihenfolge und Verhalten bei Fehlern festgelegt. Für Wiederholungsprüfungen fehlerhafter Produkte und die Aufbewahrung früherer Ergebnisse werden Regeln definiert.

Die Bedienoberfläche zeigt den nächsten Schritt, den Verbindungszustand und die Fehlerursache klar an. Administrator- und Bedienrechte werden getrennt; unkontrollierte Änderungen der Abnahmegrenzen werden verhindert. Lokale Speicherung, Serverdatenbank oder API-Integration in die Fertigungssoftware des Kunden können zum Umfang gehören. Festgelegt werden die Fortsetzung der Prüfung bei Netzwerkausfall, der Umgang mit Seriennummernkonflikten und die spätere Datenübertragung. Änderungen von Prüfgrenzen durch Softwareupdates bleiben nachvollziehbar.

  • Zuordnung von Seriennummer, Prüfrezept, Änderungsstand und Ergebnis
  • Reihenfolge von Programmierung, Messung und Funktionsprüfung
  • Lokale Speicherung, Fertigungssoftware und API-Integration
05

Wie wird nachgewiesen, dass das Prüfsystem selbst korrekt arbeitet?

Bei der End-of-Line-Prüfung einer Steuerplatine mit Sensoren werden beispielsweise bekannte Anregungen angelegt und Messwerte, Kommunikation und Ausgangsreaktionen verglichen. Neben fehlerfreien Mustern zeigen definierte Fehlermuster, dass die Prüfung die betreffenden Fehler erkennt. Ein einzelnes bestandenes Muster genügt nicht. Wir untersuchen Ergebnisänderungen durch wiederholtes Einlegen, unterschiedliche Bedienpersonen und Produktvarianten. Der Kompromiss zwischen Prüfzeit und Messstabilität wird anhand der Daten getroffen.

Kalibrierziel, Messunsicherheit und Abnahmegrenzen werden gemeinsam betrachtet. Zustand der Referenzen, Umgebungsbedingungen und Vorrichtungseinfluss werden dokumentiert; der Umgang mit Grenzfällen wird festgelegt. Tägliche Kontrollmuster, Validierung nach Wartung oder regelmäßige Referenzprüfungen können eingeplant werden. Wird ein akkreditierter Kalibrierschein benötigt, organisieren wir die entsprechende Laborleistung gesondert. Projektprüfungen bedeuten nicht automatisch Akkreditierung oder Zertifizierung.

  • Validierung mit fehlerfreien Mustern und definierten Fehlermustern
  • Untersuchung von Bediener-, Wiedereinlege- und Varianteneinflüssen
  • Plan für Referenzen, Messunsicherheit und Kontrolle nach Wartung
06

Wie werden die Quelldateien des Prüfprojekts an das Fertigungsteam übergeben?

Auf Wunsch schließen wir vor dem technischen Austausch ein NDA ab. Schaltung, Fehlerinformationen, Fertigungsgrenzen und Prüfverfahren Ihres Produkts werden im Rahmen des Projekts behandelt. Kundeneigene Entwürfe werden nicht in unserem Verkaufskatalog angeboten. Anforderungen, Abnahmeszenarien und Übergabedateien werden zu Beginn aufgelistet; Erkenntnisse aus dem Prototyp führen zu kontrollierten Überarbeitungen.

Zum Projektabschluss werden projekteigener Quellcode, PCB-Designdateien, mechanische CAD-Modelle und technische Unterlagen übergeben. Prüfrezepturen, Anschlusspläne, Stückliste, Programmieranleitungen, Wartungsinformationen und Ergebnisdatenstruktur sind im Übergabeplan enthalten. Treiber- und Lizenzbedingungen externer Messgeräte werden gesondert ausgewiesen. PCB-Prototypenfertigung und Bestückungsunterstützung erfolgen ausschließlich im Prototypen- und Validierungsprozess der von VOMRO entwickelten Kundenprojekte.

  • NDA auf Wunsch und kundeneigener Projektumfang
  • Quellcode sowie elektronische und mechanische Konstruktionsdateien
  • Unterlagen zu Prüfung, Wartung, Prüfrezepturen und Integration

Wie es funktioniert

Es ist ein offener Prozess vom Start bis zur Auslieferung.

Nicht jedes Projekt sieht gleich aus; Die messbaren Anforderungen, die kontrollierte Überarbeitung und die Schritte zur Feldverifizierung bleiben jedoch unverändert.

  1. 01

    Wir definieren die Messung

    Wir legen Produkt, Fehlerszenarien, Messziel und Abnahmegrenzen fest.

  2. 02

    Wir entwickeln das System

    Elektronik, mechanische Prüfvorrichtung und Testsoftware setzen wir in einer gemeinsamen Architektur als Prototyp um.

  3. 03

    Wir validieren das Ergebnis

    Mit Referenzen und definierten Mustern prüfen wir Genauigkeit, Wiederholbarkeit und Fehlererkennung.

  4. 04

    Wir übergeben die Quelldateien

    Konstruktionsdateien, Software sowie Prüf- und Serviceunterlagen werden zum Projektabschluss übergeben.

häufig gestellte Fragen

Vor Beginn des Projekts

Der technische Umfang, die zu liefernden Leistungen und der Testplan werden gemeinsam entsprechend den Anforderungen Ihres Projekts geklärt.

Können Sie ausschließlich eine Prüfvorrichtung für unser vorhandenes Produkt entwickeln?

Ja. Nach Prüfung der Produktanschlüsse und Prüfanforderungen kann der Umfang von mechanischer Vorrichtung, Schnittstellenelektronik und benötigter Testsoftware festgelegt werden. Ein neues Messgerät ist nicht zwingend erforderlich; vorhandene Geräte können integriert werden.

Wie wird die zugesicherte Genauigkeit eines individuellen Messgeräts festgelegt?

Messbereich, Umgebung, Zielfehler und Validierungsverfahren werden zu Beginn definiert. Die Einflüsse von Sensor und Elektronikkette werden bewertet und das Ziel anhand der Prototypenergebnisse überprüft. Vereinbarte Leistung und Bedingungen werden im technischen Leistungsumfang ausdrücklich festgehalten.

Können Sie Ergebnisse an die Software unserer Fertigungslinie senden?

Eine Integration über API oder eine unterstützte Schnittstelle kann entwickelt werden. Für Seriennummer, Produktvariante, Prüfrezept, Ergebnisse und Versionsinformationen wird ein Datenmodell festgelegt. Auch Netzwerkausfall und erneute Übertragung werden getestet.

Bieten Sie die Leistung eines akkreditierten Kalibrierlabors an?

Die hier beschriebene Leistung ist die Entwicklung individueller Mess- und Prüfsysteme. Benötigtes Kalibrierverfahren und Referenzen werden im Projekt geplant. Ist ein akkreditierter Nachweis erforderlich, werden geeignete externe Labor- und Prüfdienstleistungen gesondert bewertet.

Liefern Sie am Ende des Projekts Quellcodes und technische Dateien?

Ja. Wir liefern Ihnen die im Rahmen des Projekts entwickelten Quellcodes, Designdateien und technischen Dokumente am Ende des Projekts. Die Lieferliste und Dateiformate werden zu Beginn geklärt.

Beginnen wir mit Ihrer Idee

Lassen Sie uns über das Produkt sprechen, von dem Sie träumen, und über den Bedarf, den Sie lösen möchten.